
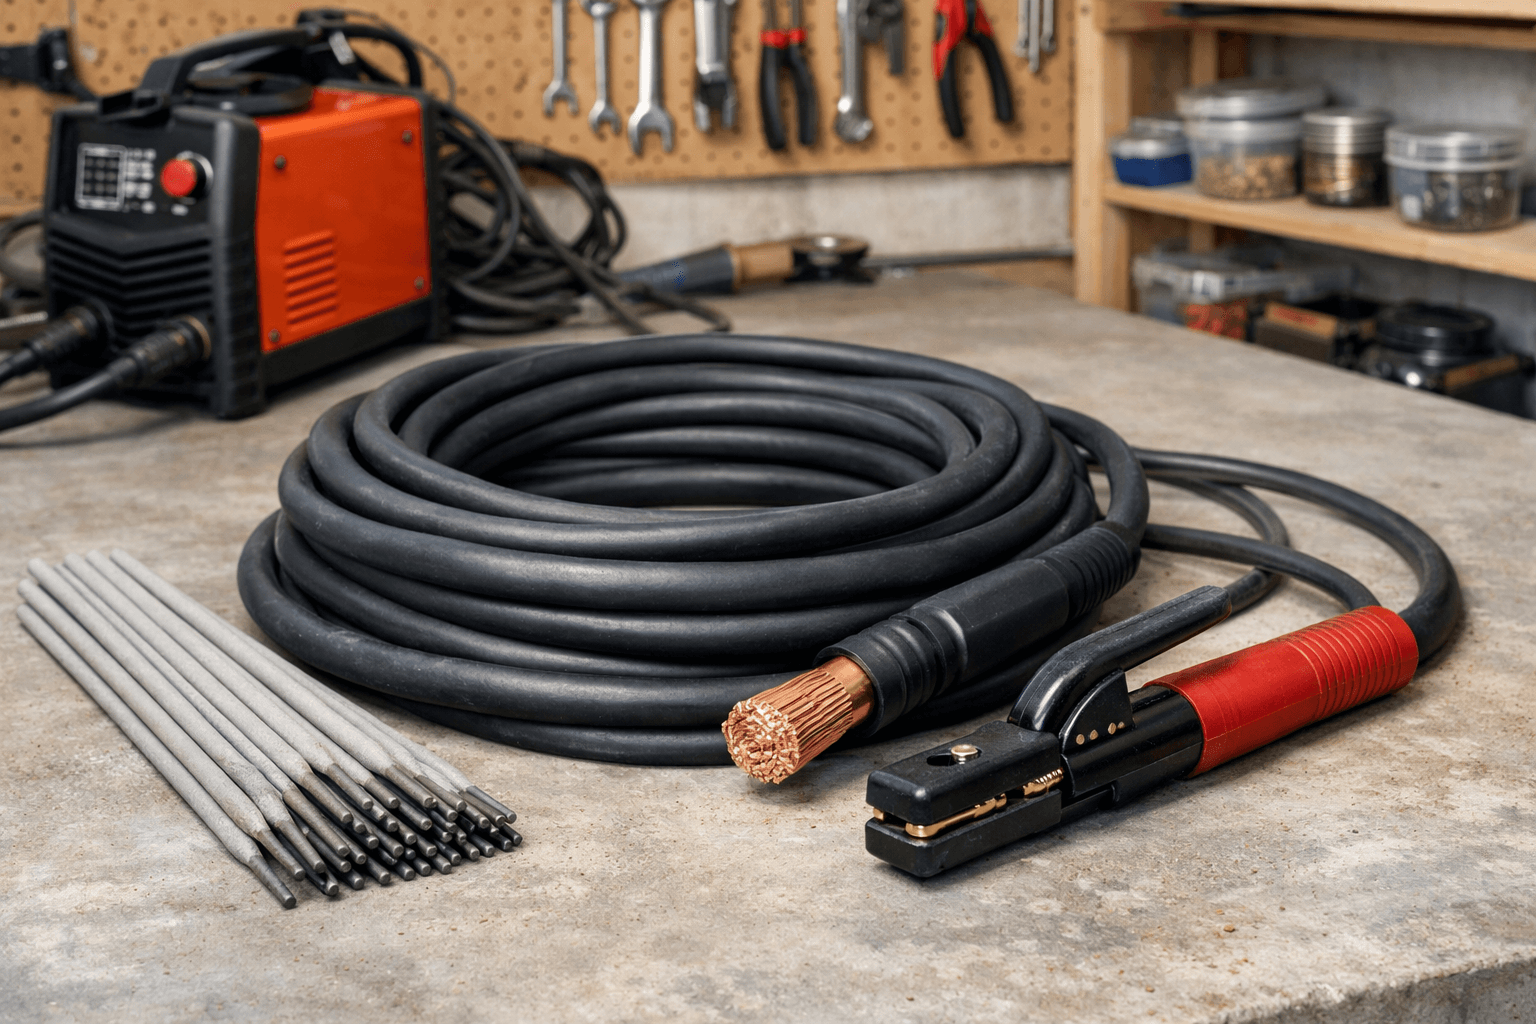
Плохой сварочный провод почти всегда вылезает одинаково: дуга «ватная», электрод липнет, аппарат будто стал слабее, а разъемы и клеммы греются так, что страшно трогать. Часто виноват не сам инвертор и не «плохие электроды», а банально тонкий или жесткий кабель, плюс лишние метры. Исправляется это не магией, а нормальным подбором: марка, сечение, длина, наконечники и контакты.
Ниже — разбор, какой провод реально нужен для сварочного аппарата, с цифрами, таблицами и примерами. После прочтения можно спокойно купить кабель, обжать наконечники и понять, где вы теряете вольты и амперы.
Что именно называют «проводом для сварочного аппарата»
Под «проводом» обычно подразумевают два выходных сварочных кабеля: от аппарата к держателю электрода (или горелке) и обратный — к зажиму массы. На них течет сварочный ток 80–250 А (а иногда и выше), и именно тут чаще всего ошибаются с сечением и длиной.
Иногда вопрос про другой провод — сетевой кабель питания 220/380 В или удлинитель. Там токи меньше, но напряжение выше, и ошибки тоже неприятные: падение напряжения, выбивание автомата, нагрев вилок. В статье разберем оба случая, чтобы не было сюрпризов.
Марка кабеля: почему чаще берут КГ и когда нужен КОГ1
Для выходных проводов сварки нужен гибкий медный кабель с прочной изоляцией, рассчитанной на постоянные перегибы, истирание и тепло. Самый распространенный выбор — кабель типа КГ (гибкий, резиновая оболочка) и его варианты, а также КОГ1 (особо гибкий) для тех, кому важно, чтобы провод «лежал как веревка» и не дубел на холоде.
На практике по маркам ориентируются так:
- КГ — универсальный вариант для гаража, стройки, мастерской. Достаточно гибкий, живучий, нормально переносит таскание по полу.
- КОГ1 — когда кабель постоянно в движении: выездные работы, монтаж, кузовной ремонт, частые изгибы у держателя/горелки. Он заметно мягче.
- Холодный сезон: ищите исполнения с повышенной морозостойкостью (у продавцов часто так и обозначается), иначе резина может стать жестче, а работать неудобнее.
Не берите для выходных проводов «что угодно из магазина электрики» вроде ПВС/ШВВП: у них другая механика и другая стойкость к режимам сварки. Иногда «работает», но потом плавятся разъемы, ломаются жилы у наконечника и начинаются загадочные проблемы с дугой.
Важно: длина при расчете берется не «до детали», а по полному контуру тока — туда и обратно. Если держак 10 м и масса 10 м, электрический путь получается около 20 м.
Сечение жилы: как подобрать по току и длине (без гаданий)
Сечение сварочного кабеля выбирают не «на глаз», а по двум вещам: сварочный ток и суммарнаядлина двух проводов. Чем больше ток и метраж — тем толще нужен кабель, иначе растут потери напряжения и нагрев.
Есть простой физический ориентир: сопротивление меди примерно
R ≈ 0,0175 × L / S, где L — длина в метрах, S — сечение в мм².
Падение напряжения: ΔU ≈ I × R. Для сварки это критично: дуга питается низким напряжением (условно 20–30 В), и потеря даже 2–4 В уже чувствуется.
Пример из жизни. Инвертор варит на 160 А, кабели по 10 м на держак и на массу (итого 20 м пути), сечение 16 мм²:
R ≈ 0,0175 × 20 / 16 ≈ 0,0219 Ом
ΔU ≈ 160 × 0,0219 ≈ 3,5 В
3,5 В потерь — это не мелочь. Часто после замены 16 мм² на 25 мм² аппарат «оживает», хотя сам аппарат тот же.
Ниже — практическая таблица для ММА (электрододержатель + масса). Это не единственная истина, но хороший рабочий ориентир для медного гибкого кабеля в реальных условиях.
Таблица: рекомендуемое сечение медного сварочного кабеля (ММА)
| Сварочный ток, А | Длина одного кабеля 3–5 м | 10 м | 15 м |
| до 120 | 16 мм² | 25 мм² | 35 мм² |
| 120–160 | 25 мм² | 35 мм² | 50 мм² |
| 160–200 | 25 мм² | 50 мм² | 70 мм² |
| 200–250 | 35 мм² | 70 мм² | 95 мм² |
| 250–300 | 50 мм² | 95 мм² | 95–120 мм² |
Как читать таблицу правильно: длина указана на один провод, а не «в сумме». Если у вас держак 10 м и масса 5 м, ориентируйтесь на худший сценарий по суммарным потерям и берите запас по сечению.
Кстати: если кабель постоянно свернут в бухту и вы варите приличным током, он хуже охлаждается. Нагрев растет, а вместе с ним растет сопротивление и просадка по дуге. Лучше раскладывать кабель по полу «змейкой».
Длина и компоновка: где чаще всего теряются «амперчики»
Самая частая история — «аппарат слабый на объекте, а в гараже нормально». В гараже кабели 3–4 м, розетка рядом, контакты чистые. На объекте — удлинитель 25 м, плюс сварочные кабели по 15 м, и все это через переходники. В итоге аппарат пытается держать режим, а на дуге напряжение проседает сразу в нескольких местах.
Если нужно работать далеко от аппарата, почти всегда выгоднее:
- поставить аппарат ближе к месту сварки (если можно по безопасности и условиям);
- держать сварочные кабели разумной длины, но увеличить сечение;
- следить, чтобы масса была на чистом металле и как можно ближе к месту шва.
Что проверить и сделать по уму:
- Подберите разъемы под ток и кабель. Популярные типы — Dinse (например, 10–25, 35–50, 50–70). Нельзя «впихнуть» толстый кабель в маленький разъем без потерь и нагрева.
- Используйте правильные кабельные наконечники (луженая медь под нужное сечение).
- Обжимайте прессом с подходящей матрицей. Пассатижи и «прибил молотком» дают нестабильный контакт.
- Усадка/изоляция на хвостовике обязательна: там чаще всего ломаются жилы от перегибов.
- На массе — мощный зажим с хорошими губками и пружиной. Дешевые «крокодилы» часто греются первыми.
Важно: если греется не кабель по всей длине, а именно разъем, вилка, наконечник, место входа в держак — почти всегда проблема в контакте, а не в «тонком проводе».
Если вопрос про сетевой провод питания и удлинитель 220/380 В
Инвертор может варить на 160–200 А, но из сети при этом брать 20–35 А (зависит от модели, КПД и режима). На тонком удлинителе напряжение падает, аппарат уходит в защиту, дуга становится нестабильной, а вилка греется.
Ориентиры для медного питающего кабеля и удлинителя (220 В):
| Потребляемый ток, А (примерно) | Длина удлинителя до 10 м | 20–30 м |
| до 16 А | 3×1,5 мм² | 3×2,5 мм² |
| 16–25 А | 3×2,5 мм² | 3×4 мм² |
| 25–32 А | 3×4 мм² | 3×6 мм² |
Для 380 В (трехфазных аппаратов) схема другая, но логика та же: больше ток и длиннее линия — больше сечение. И обязательно нормальное заземление и исправные автоматы/розетки под нагрузку.
Бытовая ловушка: «удлинитель на катушке». Если катушка не размотана полностью, кабель греется сильнее. На токах около 25–30 А это уже не мелочь.
Как понять, что провод выбран неверно
Есть быстрые признаки, которые видны без приборов:
- дуга стала заметно хуже при той же настройке тока;
- электрод чаще липнет, а расплавление идет рывками;
- разъемы аппарата горячие, пластик пахнет или темнеет;
- кабель ощутимо теплый по всей длине после короткой работы;
- изоляция дубеет, трескается, появляются «переломы» у наконечников.
Если есть мультиметр и клещи, можно замерить просадку напряжения на выходе под нагрузкой и сравнить «у аппарата» и «на держаке». Разница быстро покажет, где теряются вольты: в кабеле или в контакте.
Частые ошибки при выборе и замене сварочных проводов
Экономия на меди. Алюминиевые или «омедненные» варианты могут быть дешевле, но при тех же габаритах сопротивление выше, нагрев больше, ресурс ниже. Для сварочных выходов лучше держаться за нормальную медь.
Покупка по принципу «чтобы влезло в разъем». Правильнее наоборот: разъем под ток и сечение, а кабель — под ток и длину. Если аппарат с разъемами 10–25, а вы хотите честные 200–220 А на длинных проводах, иногда разумнее перейти на более крупные разъемы (или укоротить трассу).
Скрутки и «времянки». Скрутка на 150–200 А — это почти гарантированный нагрев. Если нужно удлинить, ставят нормальные соединители, разъемы, либо меняют кабель целиком.
Неправильная масса. На краске, ржавчине, грязи контакт плохой, ток «ищет дорогу», греются клеммы и кабель у зажима. Пять минут на зачистку места под массу часто дают больше, чем смена электродов.
Слишком длинные кабели «на всякий случай». Лишние 10 метров — это не удобство, а потери. Лучше иметь два комплекта: короткий (3–5 м) для мастерской и длинный для редких выездов, но с правильным сечением.
Часто задаваемые вопросы
Можно ли поставить разные сечения на держак и на массу?
Можно, но смысл редко есть. Ток идет по обоим проводам, и «узкое место» задает общие потери. Если уж и экономить, то разумнее держать массу чуть короче, а не тоньше.
Что лучше для сварки: 16, 25 или 35 мм²?
Для 120–160 А на коротких проводах часто хватает 25 мм². Если ток ближе к 180–200 А или длина около 10 м на провод — 35 мм² уже заметно приятнее по дуге и по нагреву. 16 мм² обычно быстро упирается в длину и потери.
Сколько метров кабеля можно ставить без проблем?
Можно и 15–20 м на каждый провод, но почти всегда придется сильно увеличивать сечение (50–70 мм² и выше). Иначе дуга становится «ленивой», а аппарат работает на пределе.
Почему греются разъемы, хотя кабель толстый?
Чаще всего из‑за плохого обжима, окислов, слабой затяжки, неподходящего разъема или «уставшего» держателя/крокодила. Толстый кабель не лечит плохой контакт.
Нужно ли брать КОГ1, если сварка только в гараже?
Не обязательно. КГ обычно хватает. КОГ1 берут ради максимальной мягкости и ресурса при постоянных изгибах, особенно на выезде или на монтаже.
Подойдет ли автомобильный силовой провод (как на сабвуфер)?
Иногда он медный и гибкий, но у него другая оболочка и стойкость к искрам/истиранию. Для сварки безопаснее кабель, который продается именно как сварочный (КГ/КОГ1) с нормальной резиновой оболочкой.
Какое сечение нужно для полуавтомата MIG/MAG?
Там часть трассы идет в составе горелки (пакет шлангов), а обратный кабель массы подбирают как для ММА по току и длине. Если полуавтомат варит 180–220 А, масса 10 м — часто уместны 35–50 мм².
Что важнее: сечение или качество клемм?
Оба фактора. Но если клемма и разъем сделаны плохо, нагрев появится даже на 50 мм². А если клеммы идеальные, тонкий кабель все равно даст просадку по дуге на длинной линии.
Заключение
Правильный провод для сварочного аппарата — это медный гибкий сварочный кабель (чаще КГ или КОГ1), подобранный по току и длине, с нормальными разъемами и качественно обжатыми наконечниками. Длина считается по контуру «держак + масса», а не «до детали», и именно она часто заставляет увеличивать сечение.
Если нужен быстрый ориентир: для 160–200 А на 10 м каждого провода обычно берут 35–50 мм², а на коротких 3–5 м часто хватает 25 мм². И отдельно проверьте контакты: чистая масса, правильные Dinse, хороший обжим — это половина стабильной дуги даже при том же аппарате.