
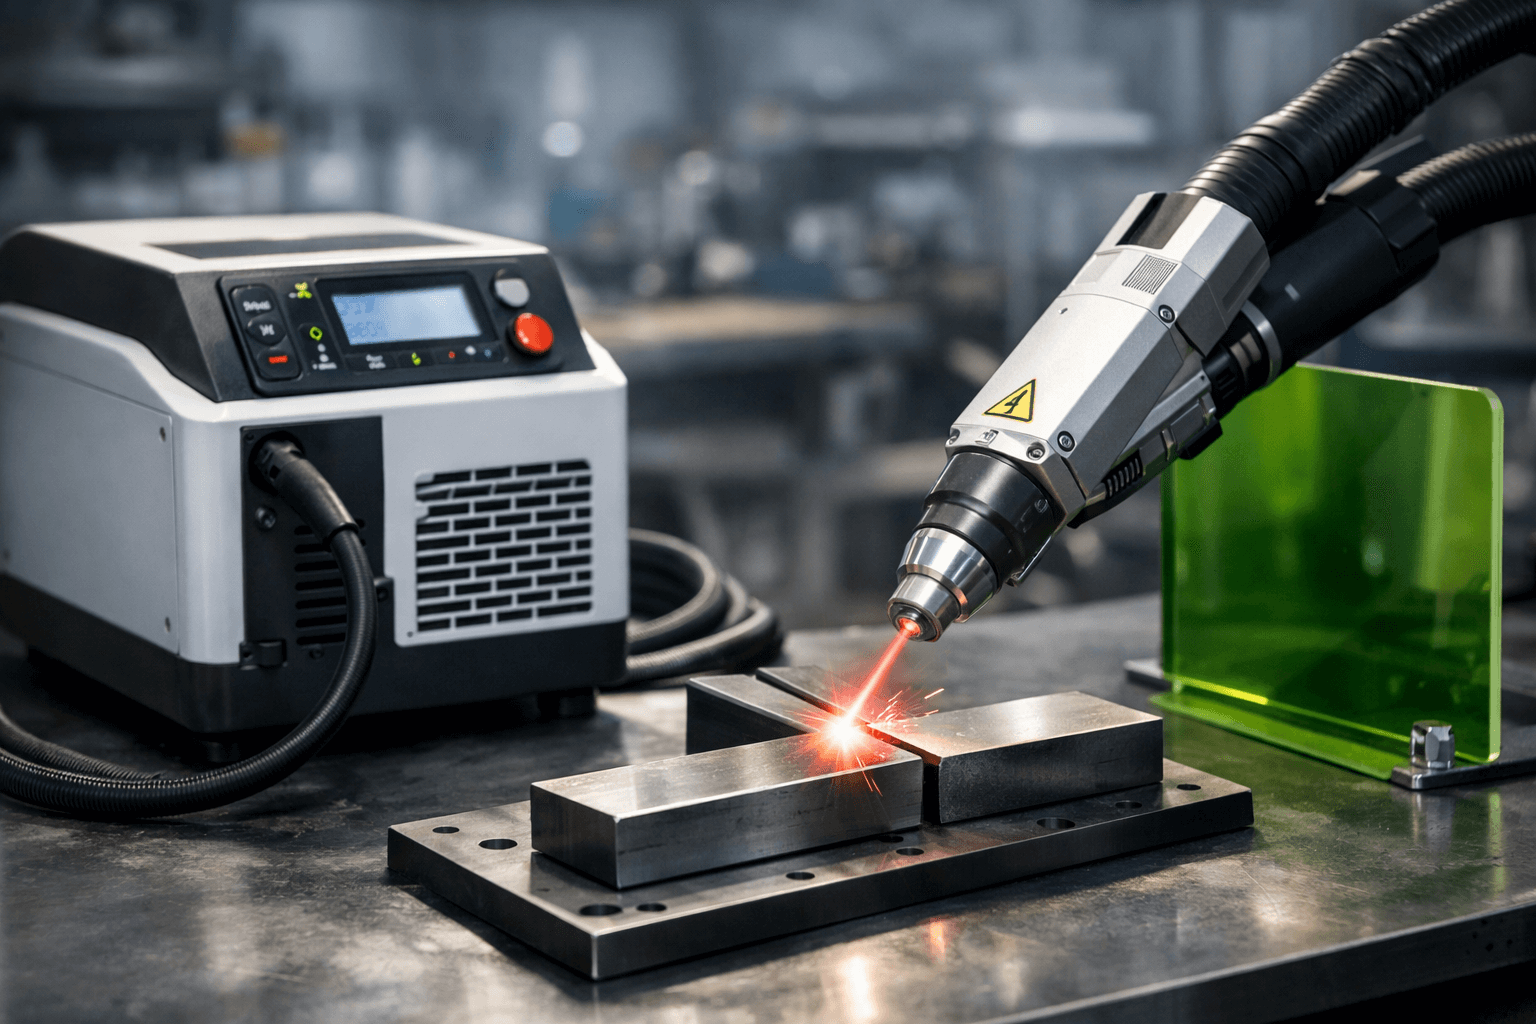
Представьте, что вы соединяете два куска стали со скоростью рисования маркером на бумаге. Никаких электродов, брызг металла или долгой зачистки швов после работы. Это не фантастика, а повседневность для тех, кто перешел на лазерные технологии. Традиционные методы сварки постепенно уступают место высокоточному лучу, который меняет правила игры в промышленности и частных мастерских.
Лазерный сварочный аппарат — это сложная система, превращающая электрическую энергию в узконаправленный поток фотонов. Этот поток обладает такой плотностью мощности, что мгновенно плавит металл в локальной точке, не перегревая остальную деталь. В этой статье мы разберем «под капотом» устройство установки и поймем, почему эта технология считается эталоном в современном производстве.
Физика процесса: от фотона до монолитного шва
Сердце любого лазерного аппарата — источник излучения. В современных ручных установках чаще всего используют волоконные (fiber) лазеры. Внутри находится активная среда — оптическое волокно, легированное редкоземельными элементами, например, иттербием. Когда через него проходит свет от диодов накачки, возникает лавинообразный процесс испускания фотонов.
Сформированный луч имеет одну длину волны, он когерентен и строго направлен. Это позволяет сфокусировать энергию в пятно диаметром от 0,1 до 0,5 мм. Для сравнения: дуга обычного инвертора занимает площадь в десятки раз больше. Именно эта концентрация позволяет достигать температуры плавления стали (около 1500°C) за доли секунды, сохраняя при этом узкую зону термического влияния.
При попадании на поверхность металла луч частично отражается, а большая часть энергии поглощается. Коэффициент поглощения сильно зависит от типа металла. Алюминий и медь — «капризные» материалы, так как они работают как зеркала. Для работы с ними требуются аппараты с повышенной мощностью и специальной защитой от обратного отражения, чтобы не сжечь оптику.
Устройство основных узлов аппарата
Любой профессиональный аппарат состоит из четырех ключевых модулей. Первый — генератор лазерного излучения. Он спрятан в основном корпусе и требует стабильного электропитания. Второй — система транспортировки луча, представляющая собой гибкий оптоволоконный кабель. Он защищен бронированной оболочкой, чтобы случайный изгиб или удар не повредил дорогостоящее стекло.
Третий важнейший элемент — сварочный пистолет (голова). Это то, что сварщик держит в руках. Внутри головы установлены коллиматор, который выравнивает лучи, и фокусирующая линза. Также там находится защитное стекло. Оно является расходным материалом, принимая на себя все микроскопические брызги металла, чтобы основная оптика оставалась чистой.
Четвертый модуль — система охлаждения или чиллер. Мощный лазер выделяет много паразитного тепла. Если источник перегреется, его электроника выйдет из строя или упадет КПД. Чиллер постоянно прокачивает дистиллированную воду по контуру, поддерживая рабочую температуру около 20–25°C.
Важно: Никогда не запускайте лазерный аппарат, если в чиллере недостаточно воды или она загрязнена. Ошибка в работе системы охлаждения — самая частая причина дорогостоящего ремонта излучателя.
Сравнение характеристик разных типов лазеров
| Характеристика | Волоконный (Fiber) | Газовый (CO2) | Твердотельный (Nd:YAG) |
| КПД системы | до 30–40% | до 10% | до 3–5% |
| Срок службы диодов | 100 000 часов | 20 000 часов | 5 000 часов |
| Сварка цветных металлов | Отлично | Плохо | Хорошо |
| Габариты | Компактный | Громоздкий | Средний |
Режимы работы: как луч плавит металл
Лазер может работать в двух режимах: непрерывном и импульсном. В непрерывном режиме луч идет сплошным потоком, что идеально для скоростной сварки тонких листов и получения герметичных швов. Импульсный режим позволяет точно дозировать энергию, исключая перегрев тончайших деталей, где счет идет на микроны.
Существует два основных механизма формирования сварочной ванны. Первый — теплопроводный. Энергия плавит только поверхность, и тепло уходит вглубь за счет теплопроводности металла. Шов получается широким и неглубоким. Этот метод хорош для декоративных изделий, где важна эстетика.
Второй механизм — «замочная скважина» (keyhole welding). Когда плотность энергии превышает критический порог, металл в точке контакта начинает не просто плавиться, а испаряться. Образуется парогазовый канал, который пропускает луч глубоко внутрь заготовки. Это позволяет сваривать листы толщиной 5–10 мм за один проход без разделки кромок. Как только луч уходит, канал заполняется расплавом, образуя глубокий и узкий шов.
Функция Wobble: секрет идеального шва
Раньше лазерная сварка требовала идеальной подгонки деталей. Зазор в 0,2 мм уже становился проблемой. Современные ручные аппараты решили этот вопрос с помощью функции «Wobble» или качания луча. Внутри сварочной головки установлены небольшие зеркала, управляемые сервомоторами (гальванометрами).
Они заставляют лазерную точку вибрировать с высокой частотой, рисуя круги, зигзаги или восьмерки. Это искусственно расширяет сварочную ванну. Теперь вы можете комфортно работать с зазорами до 1-1,5 мм. Качание луча также способствует лучшему перемешиванию расплава, что выводит газы и снижает пористость шва.
Кстати: Скорость «воблинга» и его амплитуда настраиваются на сенсорном экране аппарата. Для разных металлов (нержавейка, алюминий, оцинковка) существуют свои предустановленные пресеты.
Подготовка к работе и газовая защита
Несмотря на «магию» лазера, законы химии никто не отменял. Расплавленный металл активно реагирует с кислородом из воздуха, что приводит к окислению и хрупкости. Поэтому в зону сварки обязательно подается защитный газ. Чаще всего это аргон или азот.
Азот отлично подходит для нержавеющей стали, так как он немного дешевле и повышает коррозионную стойкость шва. Для алюминия и титана альтернативы чистому аргону практически нет. Расход газа при лазерной сварке обычно ниже, чем при TIG-сварке, и составляет 10–15 литров в минуту. Правильно настроенный поток не только защищает ванну, но и сдувает пары металла, предотвращая их оседание на защитном стекле.
Разбор типичных ошибок новичков
Многие думают, что лазер варит «сам собой», но это заблуждение. Первая ошибка — неправильный выбор фокусного расстояния. Линза в пистолете имеет фиксированный фокус. Если вы держите пистолет слишком далеко или слишком близко, плотность энергии падает. Металл начинает «кипеть», лететь искрами, но глубокого провара не происходит.
Вторая ошибка — игнорирование чистоты. Лазер очень чувствителен к маслу, ржавчине и краске. Органические загрязнения при испарении создают избыточное давление газов, из-за чего в шве появляются поры и кратеры. Перед работой детали нужно обязательно обезжиривать, особенно если речь идет об алюминии.
Третья проблема — перекос защитного газа. Если сопло забито или установлено под неправильным углом, газ подается неравномерно. Это приводит к появлению «цветов побежалости» и черному нагару на нержавейке. Шов теряет свои антикоррозийные свойства.
Сфера применения и реальные цифры
Где лазерный аппарат показывает себя лучше всего? В первую очередь — при изготовлении корпусных изделий из тонколистового металла. Шкафы управления, кухонное оборудование из нержавейки, рекламные буквы. Там, где раньше сварщик тратил 10 минут на шов и 20 минут на его шлифовку, лазер справляется за 1 минуту.
Пример из практики: сварка короба из 1,5-мм нержавеющей стали. При использовании TIG-сварки скорость проходки составит около 15–20 см в минуту. Лазерный аппарат на мощности 1,5 кВт позволяет вести шов со скоростью 60–100 см в минуту. При этом деформации металла практически отсутствуют, так как нагрев идет точечно.
Экономика владения аппаратом
| Статья расходов | Лазерная сварка (1.5 кВт) | Аргонодуговая сварка (TIG) |
| Скорость обучения | 1–2 дня | 3–6 месяцев |
| Скорость работы | Высокая (до 5 м/мин) | Низкая (до 0.3 м/мин) |
| Расходники | Защитные стекла, сопла | Вольфрамовые электроды, прутки |
| Финишная обработка | Почти не требуется | Требуется всегда |
| Цена оборудования | Высокая (от 400к руб.) | Низкая (от 30к руб.) |
Безопасность — это не пустые слова
Работа с лазером требует строжайшей дисциплины. Главная опасность — отраженное излучение. Лазерный луч невидим для человеческого глаза (длина волны волоконного лазера — 1064 нм), но он мгновенно выжигает сетчатку глаза. Даже случайный блик от блестящей детали может привести к слепоте.
Работа разрешена только в специальных защитных очках, которые отсекают именно эту длину волны. Обычные маски «Хамелеон» здесь бесполезны, так как их фильтры не рассчитаны на энергию лазера. Также важно закрывать все участки кожи — лазерный ожог заживает гораздо дольше термического из-за специфики воздействия на ткани.
Обратите внимание: В помещении, где идет лазерная сварка, не должно быть посторонних людей без средств защиты. Рекомендуется использовать специальные сварочные кабины с блокировкой дверей.
Часто задаваемые вопросы
Можно ли лазером сваривать разнородные металлы?
Да, в этом одно из преимуществ технологии. Можно соединять медь со сталью или латунь с нержавейкой. Благодаря высокой скорости кристаллизации, интерметаллические соединения (которые делают шов хрупким) просто не успевают образоваться в большом количестве.
Какую максимальную толщину может проварить ручной лазер 1.5 кВт?
Для нержавеющей стали комфортный предел — 4–5 мм. Для алюминия — до 3–4 мм. Если требуется работать с толщиной 8–10 мм, нужно рассматривать аппараты мощностью 3 кВт и выше.
Насколько прочен лазерный шов?
При правильной настройке параметров прочность шва не уступает основному металлу. Испытания на разрыв показывают, что разрушение чаще происходит по основному телу детали, а не по линии сварки.
Нужно ли использовать присадочную проволоку?
Если детали подогнаны плотно, проволока не нужна. Если есть зазоры или нужно сформировать усиление шва, используется автоматический податчик проволоки. Он синхронизирован с аппаратом и подает пруток прямо в точку фокуса.
Техническое обслуживание оборудования
Чтобы аппарат служил заявленные 100 000 часов, за ним нужно ухаживать. Раз в смену проверяйте состояние защитного стекла. Даже крошечная точка на стекле начнет поглощать энергию, нагреется и лопнет, что может повредить дорогую фокусирующую линзу.
Следите за состоянием воды в чиллере. Раз в месяц воду нужно менять на свежую дистиллированную, а фильтры — промывать или заменять. Пыль — главный враг электроники. Корпус аппарата должен стоять в чистом месте, а его воздушные фильтры нужно регулярно продувать сжатым воздухом.
Оптоволоконный кабель нельзя скручивать кольцами малого диаметра (менее 20–30 см). Внутри находится кварцевое стекло, которое при сильном изгибе может треснуть. Если это произойдет, луч «выстрелит» внутри кабеля, и восстановить его будет невозможно — только полная замена всего световода.
Заключение
Технология лазерной сварки прошла путь от дорогих лабораторных установок до надежного инструмента, который сегодня может купить небольшое производство. Понимая, как работает луч и как управлять его энергией, вы получаете инструмент с невероятной производительностью. Да, входной порог по цене выше, чем у «классики», но скорость работы и отсутствие затрат на последующую обработку окупают вложения за считанные месяцы. Лазер — это уже не будущее, это стандарт качества, к которому стоит стремиться.