
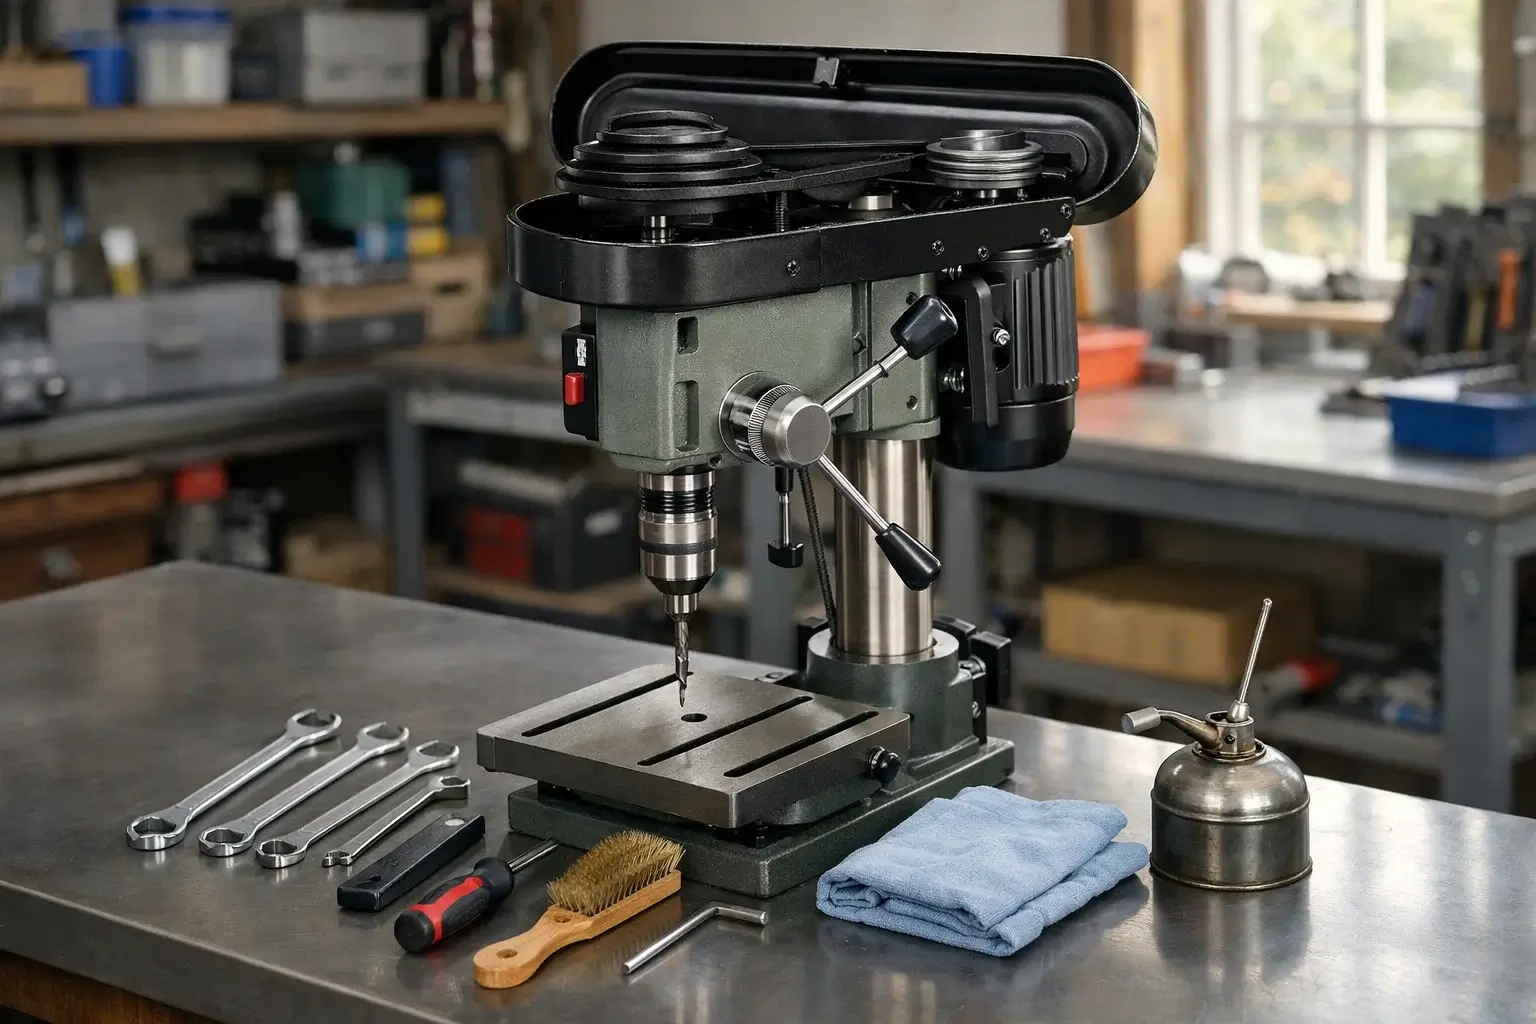
Исправный сверлильный станок — это база любой мастерской или цеха. Даже бюджетные модели при должном уходе выдают паспортную точность десятилетиями. Игнорирование сервисных процедур ведет к биению шпинделя, перегреву двигателя и быстрой поломке дорогой оснастки. Регулярная профилактика обходится в разы дешевле, чем замена подшипников или покупка нового агрегата.
Работа на станке неизбежно связана с образованием металлической стружки и абразивной пыли. Эти частицы попадают в подвижные узлы, работая как наждачная бумага. Со временем зазоры увеличиваются, а точность сверления падает до критических значений. Грамотный подход к сервису начинается не с ремонта, а с ежедневного контроля ключевых параметров оборудования.
Подготовка к работе и ежедневный осмотр
Перед каждым включением мастер обязан убедиться в безопасности и готовности механизмов. Начинать следует с визуального осмотра станины и рабочего стола на предмет забоин. Даже небольшая заусенца на поверхности стола нарушит перпендикулярность сверления. Удаляйте любые загрязнения мягкой ветошью, смоченной в индустриальном масле.
Проверьте надежность крепления станка к верстаку или фундаменту. Вибрация — главный враг чистого отверстия и целостности сверла. Если при нажатии на рычаг подачи чувствуется люфт, необходимо подтянуть регулировочные клинья. Свободный ход шпинделя должен быть плавным, без заеданий и посторонних звуков в подшипниковом узле.
Особое внимание уделяется сетевому кабелю и органам управления. Кнопка экстренной остановки должна срабатывать мгновенно, без залипаний. Если на станке установлена система подачи СОЖ, проверьте уровень жидкости в баке. Мутная или имеющая неприятный запах эмульсия подлежит немедленной замене для защиты насоса.
Важно: Никогда не используйте сжатый воздух для очистки станка от стружки. Воздушный поток загоняет мелкие металлические частицы глубоко в подшипники и под кожух двигателя, что приводит к ускоренному износу.
Система смазки и выбор материалов
Трение — основной фактор износа механических частей сверлильного агрегата. Для каждой детали предусмотрен свой тип смазочного материала и периодичность обновления. В большинстве современных станков используются консистентные смазки и индустриальные масла типа И-20 или И-40. Использование случайных составов, например, отработки, недопустимо из-за наличия в них кислот и твердых примесей.
| Узел обслуживания | Тип смазки | Периодичность |
| Реечная передача подъема стола | Литол-24 или аналоги | Раз в месяц |
| Направляющие колонны | Индустриальное масло И-20 | Ежедневно |
| Шпиндельный узел (подшипники) | Высокоскоростная смазка | Раз в 6 месяцев |
| Механизм подачи (пиноль) | Масло И-40 | Раз в неделю |
Регулярная смазка пиноли предотвращает ее заклинивание в корпусе бабки. Выдвиньте пиноль на максимальный ход, протрите ее начисто и нанесите тонкий слой свежего масла. После этого несколько раз переместите механизм вверх-вниз для равномерного распределения состава. Излишки масла обязательно удаляйте, чтобы на них не налипала стружка.
Шестерни коробки скоростей, если они предусмотрены конструкцией, требуют контроля уровня масла через смотровое окно. Если масло потемнело или в нем заметна металлическая пудра, промойте картер керосином. После промывки залейте свежее трансмиссионное масло до установленной отметки. Это значительно снизит шум при работе и продлит жизнь зубчатым передачам.
Настройка ременного привода и двигателя
Большинство сверлильных станков оснащены клиноременной передачей. Со временем ремни растягиваются, что приводит к их проскальзыванию под нагрузкой. Признаком такой проблемы является характерный свист или резкая остановка патрона при сохранении вращения двигателя. Чрезмерное натяжение также опасно, так как оно разбивает подшипники валов.
Правильно натянутый ремень должен прогибаться на 10-15 мм при нажатии пальцем со средним усилием в середине пролета. Для регулировки ослабьте болты фиксации двигателя и переместите его по направляющим. Следите за соосностью шкивов: они должны находиться в одной плоскости, иначе ремень износится за несколько рабочих смен.
Очистка электродвигателя — пункт, о котором часто забывают. Пыль на ребрах охлаждения мешает отводу тепла, вызывая перегрев обмоток. Раз в квартал снимайте защитный кожух и очищайте крыльчатку вентилятора. Если станок оснащен коллекторным двигателем, проверяйте состояние щеток. Их износ более чем на две трети требует обязательной замены.
Проверка точности и обслуживание шпинделя
Биение сверла делает невозможным получение качественного отверстия. Основной причиной этой проблемы становится загрязнение внутреннего конуса шпинделя. Пыль и масло создают микроскопический слой, который перекашивает хвостовик патрона. Очищайте конус ветошью без ворса, смоченной в бензине «Галоша» или специальном очистителе.
Для проверки точности используйте индикатор часового типа. Закрепите его на столе и уприте ножку в контрольную оправку, зажатую в патроне. Допустимое биение для бытовых станков составляет до 0,1 мм, для профессиональных — не более 0,03-0,05 мм. Если значения выше, проверьте состояние подшипников шпинделя или качество самого патрона.
Кулачковый патрон также нуждается в уходе. Стружка, попавшая внутрь механизма, блокирует кулачки и портит резьбу. Периодически промывайте патрон в керосине и наносите небольшое количество сухой графитовой смазки. Это обеспечит плавный зажим инструмента без лишних усилий на ключе.
Обслуживание системы охлаждения и стола
Настольные и напольные станки часто комплектуются поворотными столами. Т-образные пазы стола — место скопления старой эмульсии и мелкой стружки. После завершения работ очищайте пазы специальной щеткой или скребком. Если станок долго простаивает, покройте поверхность стола тонким слоем антикоррозийной смазки.
Система подачи СОЖ требует внимания к фильтрам. Забитая сетка на заборном шланге перегружает насос и снижает напор жидкости. Раз в месяц промывайте бак для эмульсии, удаляя со дна осадок. Используйте только сертифицированные концентраты, которые содержат антикоррозийные добавки и присадки против размножения бактерий.
Обратите внимание: Если вы заметили ржавчину на колонне станка, не используйте грубую наждачную бумагу. Обработайте пятно преобразователем ржавчины и аккуратно удалите налет мелкой стальной ватой (0000), смоченной в масле.
Типичные ошибки при эксплуатации и сервисе
Многие владельцы считают, что станок — это «железка», которая стерпит всё. Самая частая ошибка — работа тупым инструментом. Затупленное сверло не режет металл, а давит на него. Это создает огромную осевую нагрузку на подшипники шпинделя и механизм подачи. Если деталь сильно греется, а стружка идет мелкой пылью — немедленно заточите или замените сверло.
Вторая ошибка — игнорирование фиксации узлов. При сверлении больших диаметров необходимо жестко блокировать положение стола и бабки. Вибрация в незатянутых соединениях быстро разбивает посадочные места и крепеж. Также нельзя переключать скорости на станках с вариатором при выключенном двигателе, это ведет к повреждению механизма регулировки.
Третья распространенная ошибка касается электрики. Подключение мощного станка через тонкий бытовой удлинитель вызывает падение напряжения. В результате двигатель работает с перегрузкой и может сгореть даже при штатных работах. Всегда проверяйте надежность заземления корпуса станка, чтобы избежать поражения током при пробое изоляции.
Ответы на вопросы пользователей
Почему станок начал сильно вибрировать на высоких оборотах?
Чаще всего причина в дисбалансе шкивов или износе ремня. Также проверьте затяжку подшипников шпинделя. Если вы недавно меняли патрон, убедитесь, что он посажен на конус без перекоса. Даже небольшая соринка под патроном вызывает сильную вибрацию.
Как часто нужно менять подшипники в шпиндельном узле?
В среднем при ежедневной работе подшипники служат 2-3 года. Если появился характерный гул или ощутимый люфт при качании шпинделя рукой — пора проводить замену. Используйте только качественные подшипники закрытого типа с заводской смазкой.
Можно ли использовать WD-40 в качестве основной смазки?
Категорически нет. WD-40 — это не смазка, а смесь растворителя и легкого масла. Она быстро испаряется, оставляя поверхность сухой. Это средство подходит только для очистки или расклинивания заржавевших деталей, после чего обязательно нужно нанести нормальное индустриальное масло.
Что делать, если шпиндель не возвращается в верхнее положение?
Скорее всего, ослабла или лопнула возвратная пружина. Она находится в боковом узле рукоятки подачи. Ослабьте фиксаторы, подтяните пружину на один-два оборота и закрепите. Будьте осторожны: пружина находится под напряжением и может выскочить при разборке.
Как убрать ржавчину с колонны станка без вреда для точности?
Используйте ветошь, пропитанную керосином, для размягчения налета. Затем аккуратно пройдитесь по колонне войлочным кругом или скотч-брайтом самого мелкого зерна. Главное — не менять геометрию цилиндра, иначе бабка будет люфтить или заклинивать.
Заключение
Системное техническое обслуживание сверлильного станка гарантирует предсказуемый результат работы. Большинство процедур занимают не более 15-20 минут в неделю, но они экономят десятки тысяч рублей на капитальном ремонте. Начните с элементарной чистоты и регулярной смазки направляющих. Станки любят внимание, и исправное оборудование всегда отвечает мастеру высокой точностью и тихой, уверенной работой. Помните, что безопасность оператора напрямую зависит от технического состояния каждого узла агрегата.