Введение
Современная металлообработка стремительно развивается, и на смену громоздким установкам приходят инновационные решения. Сегодня лазерная сварка уверенно вытесняет традиционные методы соединения материалов благодаря своей эффективности и высокому качеству получаемого результата.
В основе этого метода лежит лазерный луч — концентрированный поток энергии, который моментально разогревает и плавит металл в точке контакта. Понимание того, каков принцип работы такого оборудования, помогает оценить его ключевые преимущества и правильный подход к эксплуатации.
В этой статье мы подробно разберем, как устроена технология, в чем заключается действие излучения на материал и почему волоконный лазер стал стандартом для современных производств. Рассматривая сварочный аппарат нового поколения, вы узнаете, как достигается минимальная зона термического влияния, благодаря чему деталь сохраняет свою форму без деформаций.
Что такое лазерный сварочный аппарат и для чего он используется
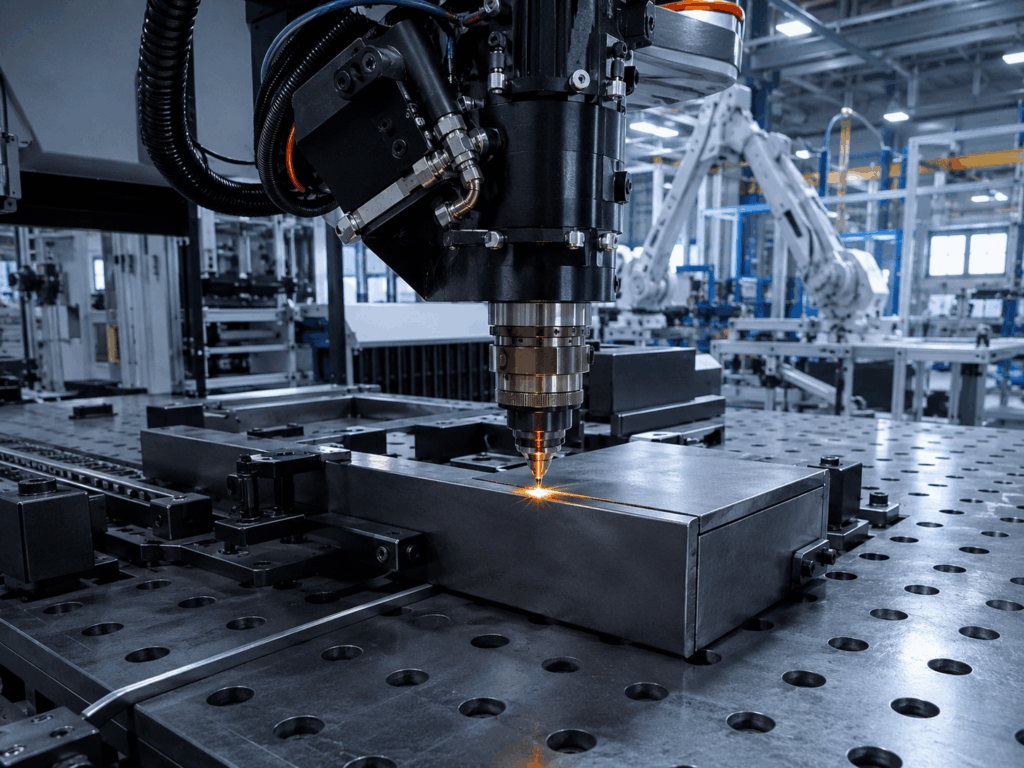
Современный сварочный аппарат на базе лазерных технологий — это высокотехнологичное оборудование, предназначенное для неразъемного соединения металлических элементов с помощью сфокусированного светового потока. В отличие от дуговой обработки, где источником нагрева выступает электрическая дуга, здесь работает лазер, генерирующий мощное излучение. Сфокусированный луч моментально разогревает поверхностный слой, благодаря чему металл расплавляется за доли секунды, образуя прочное и аккуратное соединение.
Основные задачи и сферы применения
Благодаря высокой точности и минимальному тепловому воздействию, оборудование востребовано в самых разных отраслях промышленности и частном секторе. Основная область применения охватывает задачи, где критически важны эстетика, герметичность и сохранение геометрии изделия.
- Приборное и электронное производство: точечная сварка корпусных частей, соединение тонких датчиков и микросхем, где недопустим перегрев.
- Автомобилестроение и авиация: сборка элементов кузова, топливных систем и силовых каркасов из специальных сплавов.
- Медицинская промышленность: изготовление хирургических инструментов, имплантов и стерильных контейнеров из нержавеющих металлов.
- Машиностроение и ремонт: ювелирная восстановительная обработка, точный ремонт штампов, пресс-форм и сложных узлов.
Сравнение возможностей оборудования
Чтобы понять, где использование лазерных установок наиболее эффективно, сравним их работу с классическими методами:
| Параметр | Ручной лазерный аппарат | Традиционный метод (TIG/MIG) |
|---|---|---|
| Скорость обработки | Высокая (в 4–10 раз быстрее) | Средняя или низкая |
| Толщина материала | Идеально для тонких и средних листов | Широкий диапазон, но требует навыки |
| Зона нагрева | Минимальная (без деформаций) | Широкая (возможны коробления) |
| Требования к оператору | Быстрое обучение базовым навыкам | Требуется высокая квалификация |
Такой аппарат становится незаменимым решением, когда нужно быстро получить идеальный шов без долгой последующей зачистки и шлифовки поверхности.
Как работает лазерный сварочный аппарат: принцип формирования сварного шва
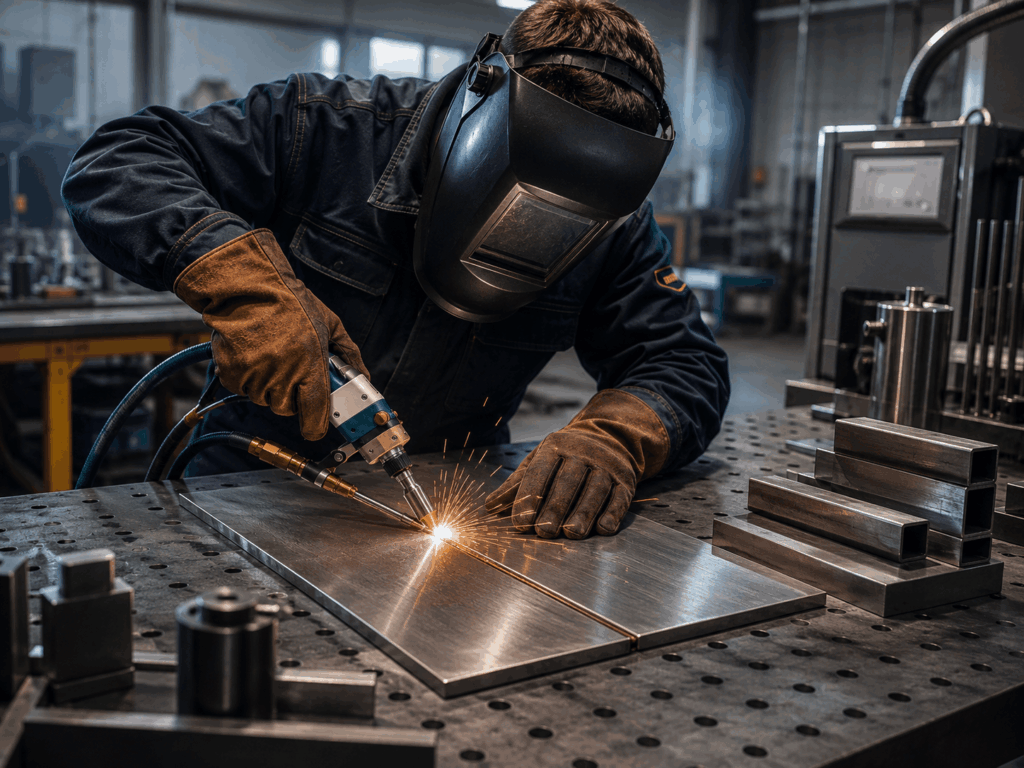
Процесс образования монолитного соединения при лазерной сварке основан на мгновенной трансформации световой энергии в тепловую. Когда лазерный луч фокусируется на стыке деталей, плотность энергии в точке контакта достигает критических значений. Поверхность быстро разогревается до температуры плавления, а в некоторых режимах — и до кипения металла, что запускает физико-химические процессы формирования глубокого и прочного шва.
Этапы образования сварного шва
Формирование качественного соединения происходит в несколько последовательных фаз, занимающих доли секунды:
- Поглощение излучения: Сфокусированный поток света попадает на поверхность. Металл поглощает часть энергии, в результате чего происходит локальный сверхбыстрый нагрев.
- Образование сварочной ванны: В месте воздействия образуется жидкая фаза расплава. Под действием давления пара или при глубоком проплавлении создается так называемый парогазовый канал (также известный как режим «замочной скважины»), который позволяет лучу проникать на всю толщину заготовки.
- Перемешивание и кристаллизация: При перемещении источника света расплавленный материал заполняет сварочную ванну, остывает и кристаллизуется, формируя плотный и аккуратный шов.
Также читайте: Почему электрод липнет при сварке инвертором
Благодаря высокой концентрации энергии и точному управлению, зона термического влияния остается минимальной, что гарантирует высокий результат и отсутствие внутренних напряжений в готовом изделии.
Из каких основных узлов состоит лазерный сварочный аппарат
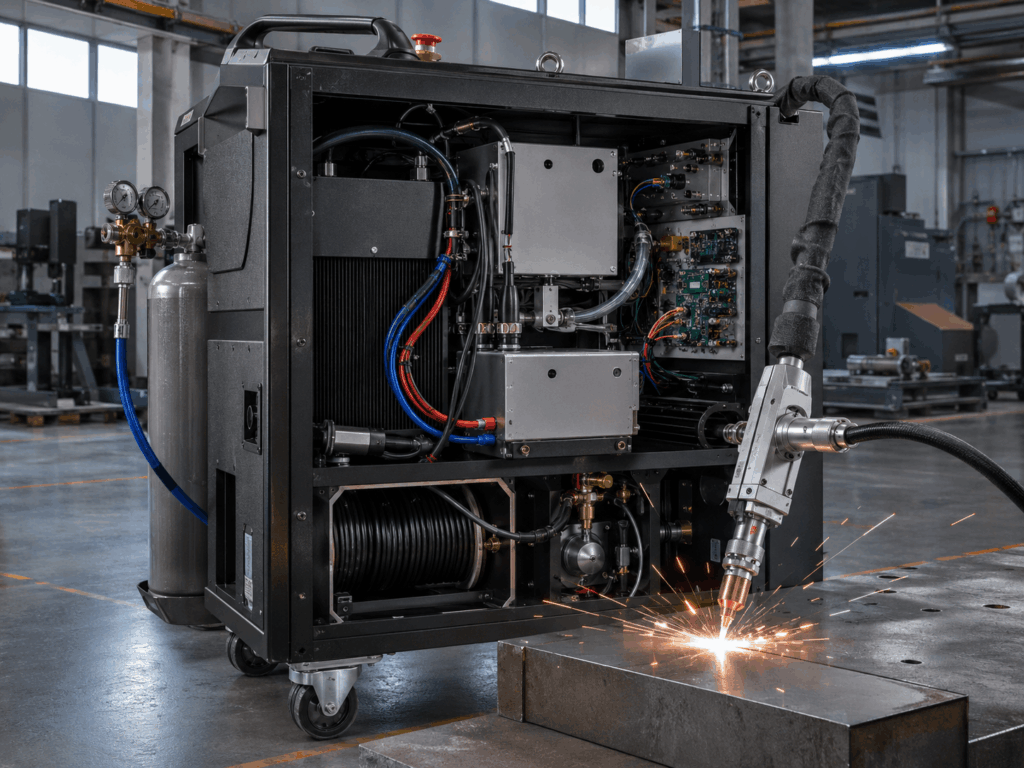
Современный лазерный сварочный аппарат представляет собой сложный технологический комплекс, где каждый компонент отвечает за конкретный этап генерации, передачи и управления световой энергией. Надежность работы оборудования и конечное качество соединения напрямую зависят от слаженной работы его основных функциональных блоков.
Главные конструктивные элементы
Архитектура типовой сварочной установки включает несколько ключевых систем, взаимодействующих в едином цикле:
- Источник лазерного излучения (излучатель): главный элемент системы, в котором формируется световой поток. В современной промышленности наиболее широко применяется волоконный лазер благодаря высокой надежности, высокому КПД и стабильности параметров.
- Оптическая сварочная головка (пистолет): оснащена фокусирующими линзами и защитными стеклами. Она принимает излучение от источника и формирует точечный лазерный луч с нужной плотностью энергии, направляемый в зону обработки.
- Система охлаждения (чиллер): жидкостный водяной чиллер обеспечивает поддержание заданной рабочей температуры оптики и силовых модулей. Эффективное охлаждение предохраняет чувствительные элементы от перегрева и гарантирует стабильный режим работы.
- Блок газового обеспечения: подает защитный газ (аргон, азот или углекислоту) непосредственно в зону расплава. Это предотвращает окисление металла под воздействием кислорода из воздуха.
- Система управления и контроллер: ЧПУ или микропроцессорный модуль с сенсорной панелью, через которую оператор задает ключевые параметры: мощность, частоту импульсов, длительность воздействия и скорость подачи газа.
Какие типы лазеров используются в современных сварочных аппаратах
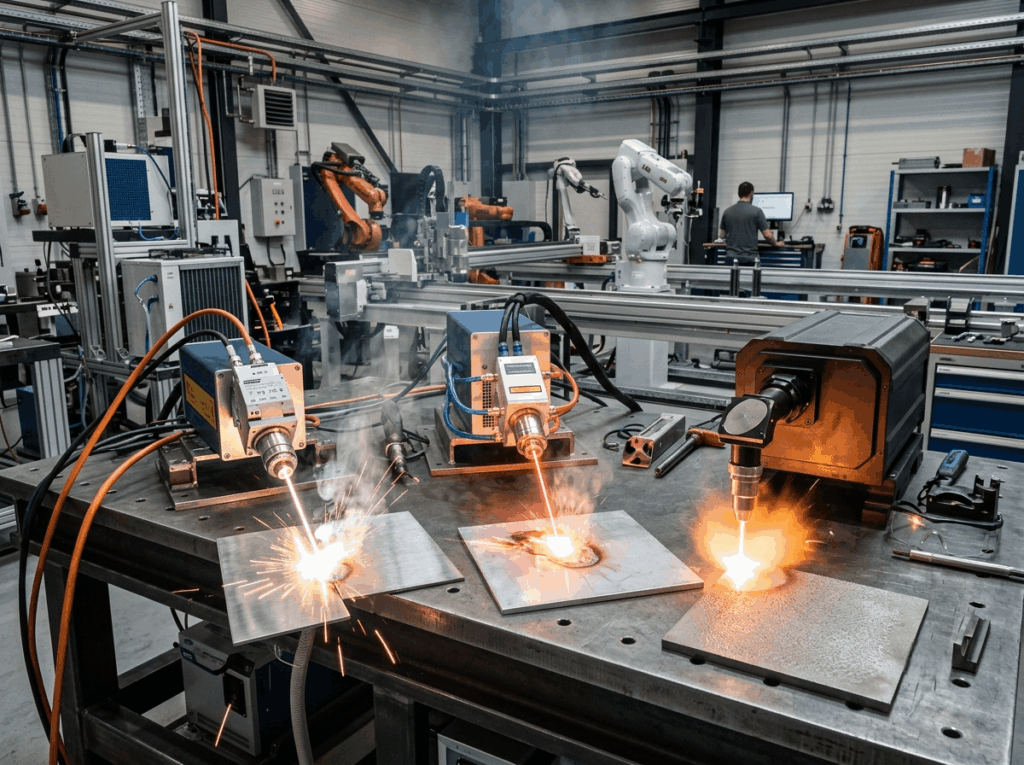
Эффективность работы оборудования и качественные характеристики готового соединения во многом зависят от источника излучения. В промышленном секторе применяются несколько ключевых разновидностей излучателей, каждый из которых обладает своей длиной волны, коэффициентом полезного действия и конструктивными особенностями.
Разновидности источников излучения
В современной практике наибольшее распространение получили три основных типа генераторов светового потока:
- Волоконный лазер: передовой тип оборудования, где активной средой служит оптическое волокно, легированное редкоземельными элементами. Отличается высоким КПД (до 40%), компактными габаритами и исключительной надежностью. Высокая плотность энергии делает его универсальным стандартом для большинства производственных задач.
- Твердотельный лазер (например, Nd:YAG): в качестве активного элемента применяются кристаллы (в частности, алюмоиттриевый гранат с неодимом). Подобные системы хорошо зарекомендовали себя при импульсной обработке, где требуется точечная пайка или микросварка мелкогабаритных деталей.
- Газовый лазер (CO2): источником излучения выступает смесь газов, активируемая электрическим разрядом. Хотя такие установки исторически применялись для работы с большими толщинами, они требуют регулярного технического обслуживания, имеют низкий КПД и постепенно уступают место более технологичным волоконным аналогам.
Правильный выбор типа источника позволяет оптимизировать производственные расходы, повысить производительность и гарантировать безупречный результат при решении конкретных технологических задач.
Какие материалы можно сваривать лазерным аппаратом

Сфокусированное лазерное излучение отличается высокой универсальностью и позволяет эффективно соединять широкий спектр металлов и их сплавов. Благоприятные тепловые условия и точная настройка мощности дают возможность работать как с распространенными конструкционными материалами, так и со сложными разнородными соединениями, которые трудно поддаются традиционной сварке.
Основные свариваемые материалы
В промышленном производстве и частных мастерских лазерный аппарат применяют для работы со следующими типами материалов:
- Нержавеющая сталь: один из самых удобных материалов для лазерной обработки. Шов получается чистым, устойчивым к коррозии и не требует трудоемкой постобработки.
- Углеродистые и легированные стали: обеспечивают высокую прочность соединения. Минимальный нагрев позволяет избегать термических деформаций и сохранения структуры металла в пришовной зоне.
- Алюминий и его сплавы: несмотря на высокую теплопроводность и отражательную способность материала, современный волоконный лазер уверенно справляется с его проплавлением благодаря высокой плотности энергии.
- Медь и латунь: требуют точной настройки параметров и достаточной мощности из-за высокой отражающей способности, однако технология позволяет получать стабильный результат без пор и трещин.
- Титан и спецсплавы: применяются в аэрокосмической и медицинской отраслях. Требуют надежной подачи защитного газа для исключения окисления расплава.
Совместимость материалов и особенности обработки
Для наглядности основные параметры работы с различными металлами и возможность их соединения между собой представлены в таблице:
| Материал / Пара | Особенности процесса | Требования к среде и настройкам |
|---|---|---|
| Нержавеющая сталь + Нержавеющая сталь | Отличная свариваемость, эстетичный шов | Защитный газ (аргон/азот), стандартный режим |
| Алюминий + Алюминий | Высокая отражательная способность на старте | Требуется повышенная стартовая мощность и точность фокусировки |
| Медь + Нержавеющая сталь | Сварка разнородных металлов с разной температурой плавления | Точная настройка длительности и импульса лучa |
Благодаря гибкой настройке параметров, высокое качество соединения достигается независимо от того, осуществляется ли обработка тонколистового металла или элементов значительной толщины.
Чем лазерная сварка отличается от TIG, MIG/MAG и ручной дуговой сварки
Выбор оптимальной технологии соединения деталей зависит от поставленных производственных задач, требований к качеству шва и скорости выполнения работ. Главное отличие, которое имеет лазерный метод перед дуговыми способами (TIG, MIG/MAG, MMA), заключается в источнике энергии и способе её передачи на металл. В то время как классическая сварка использует электрическую дугу с широким пятном прогрева, сфокусированный лазерный луч обеспечивает точечное, высококонцентрированное тепловложение.
Основные принципиальные отличия
Сравнивая лазерную технологию с традиционными методами, можно выделить несколько ключевых аспектов:
- Зона термического влияния (ЗТВ): из-за высокой скорости процесса и узкого луча примыкающая к шву зона нагревается минимально, что предотвращает деформацию, покоробливание и изменение структуры металла.
- Скорость выполнения операций: в зависимости от толщины заготовки лазерный сварочный аппарат позволяет проводить работы в 4–10 раз быстрее по сравнению с TIG-сваркой.
- Требования к мастерству оператора: традиционный метод TIG или MMA требует многолетней практики и высокого мастерства. работать с ручным лазерным аппаратом базового уровня оператор может научиться за несколько смен.
- Требование к последующей обработке: после дуговой обработки часто требуется зачистка шлака, шлифовка и правка деталей. Лазерный шов получается чистым, ровным и эстетичным сразу после прохода.
Сравнительный анализ сварочных технологий
Для наглядного понимания особенностей каждого метода основные характеристики приведены в таблице ниже:
| Критерий / Параметр | Лазерная сварка | TIG (аргонодуговая) | MIG/MAG (полуавтомат) | MMA (ручная дуговая) |
|---|---|---|---|---|
| Источник энергии | Сфокусированный луч | Электрическая дуга | Электрическая дуга | Электрическая дуга |
| Скорость работы | Очень высокая | Низкая | Средняя | Низкая |
| Ширина и глубина шва | Узкий и глубокий | Широкий, средний провар | Широкий, наплавочный | Широкий, поверхностный |
| Деформация изделия | Практически отсутствует | Высокая | Средняя | Высокая |
| Толщина тонких листов | От 0.2 мм (без прожогов) | От 0.8–1 мм | От 1 мм | От 2 мм |
Таким образом, использование лазерного оборудования является наиболее экономически оправданным при мелкосерийном и серийном производстве, где решающее значение имеют точность, эстетика и высокая производительность труда.
Какие преимущества и недостатки имеет технология лазерной сварки
Как и любое промышленное оборудование, лазерный сварочный аппарат обладает собственными сильными и слабыми сторонами. Оценка этих факторов позволяет предприятию принять взвешенное решение о целесообразности внедрения данной технологии в производственный процесс.
Ключевые преимущества
Широкая популярность, которую завоевала лазерная сварка в современной промышленности, обусловлена целым рядом неоспоримых достоинств:
- Высокое качество и эстетика: получаемый шов отличается идеальной гладкостью и аккуратностью, часто не требуя последующей шлифовки или зачистки.
- Минимальная зона термического влияния: благодаря точечной концентрации энергии деталь не перегревается, что полностью исключает термические деформации и коробление металла.
- Высокая скорость работы: процесс проходит в разы быстрее по сравнению с традиционными методами TIG или MIG/MAG.
- Универсальность и точность: технология позволяет легко сваривать тонкие листы, микроэлектронные компоненты, а также соединять разнородные металлы и сплавы.
- Простота освоения: оператор может быстро освоить базовые навыки работы на ручном лазерном аппарате без необходимости многолетнего обучения.
Ограничения и недостатки
Несмотря на очевидные плюсы, при выборе оборудования необходимо учитывать и существующие ограничения:
- Высокая стоимость комплекта: начальные инвестиции в лазерный сварочный аппарат значительно выше, чем в классическое дуговое оборудование.
- Жесткие требования к сборке: из-за малого диаметра луча зазоры между свариваемыми деталями должны быть минимальными и равномерными по всей длине.
- Ограничения по толщине: для сварки очень толстых металлических элементов требуется оборудование высокой мощности, что существенно удорожает проект.
- Правила безопасности: излучение представляет серьезную опасность для зрения и кожи, поэтому работа требует строгого соблюдения техники безопасности и применения специальной защиты.
В большинстве случаев высокий экономический эффект, снижение брака и экономия времени с лихвой перекрывают первоначальные затраты на приобретение и настройку лазерных систем.
Какие параметры влияют на качество лазерной сварки
Качество, прочность и эстетический вид сварного соединения при использовании лазерного оборудования напрямую зависят от правильности настройки технологического процесса. В отличие от традиционной дуговой обработки, где сварщик может частично компенсировать огрехи настройки движением руки, лазерная сварка требует строгого соблюдения баланса физических показателей. Ошибка даже в одном параметре может привести к непровару, прожогу тонкого металла или образованию пор в структуре шва.
Основные технологические параметры и их влияние
Для получения монолитного и аккуратного соединения оператор или наладчик ЧПУ регулирует целый комплекс взаимосвязанных характеристик:
- Мощность излучения и плотность энергии: выходная мощность лазера определяет, сколько энергии передается металлу в единицу времени. Плотность энергии (отношение мощности к площади фокального пятна) задает режим работы — от поверхностного микропроплавления до глубокого «замочного» провара.
- Положение фокальной плоскости (заглубление фокуса): точка наибольшей концентрации энергии может располагаться на поверхности детали, выше нее или внутри металла. Сдвиг фокуса меняет ширину и глубину сварочной ванны, а также интенсивность проплавления.
- Скорость перемещения луча: задает время контакта излучения с материалом. Чрезмерная скорость приводит к непровару и прерывистости шва, а слишком низкая — к избыточному тепловложению, короблению заготовки и сквозным прожогам.
- Режим работы луча (непрерывный или импульсный): непрерывный режим обеспечивает высокую скорость и глубокую проварку на длинных швах. Импульсный режим с настраиваемой частотой и длительностью импульса применяется при работе с тонкими деталями и чувствительными к нагреву сплавами.
- Параметры колебания луча (Wobble-функция): в современных ручных пистолетах и автоматических головках луч совершает высокочастотные колебания (круговые, зигзагообразные, восьмеркой). Это позволяет перекрывать широкие зазоры и получать ровный, сглаженный шов.
- Защитный газ и режим его подачи: тип газа (аргон, азот, гелий), его расход и угол подачи влияют на химическую чистоту расплава, предотвращают окисление и подавляют плазменный факел, который может рассеивать лазерный луч.
Точная и сбалансированная настройка всех этих параметров гарантирует получение герметичного, прочного и аккуратного соединения, полностью отвечающего строгим промышленным стандартам.
Где применяются лазерные сварочные аппараты в промышленности и производстве
Благодаря высокой скорости, непревзойденной точности и минимальному тепловому воздействию на металл, лазерные сварочные аппараты стали стандартом для сотен современных производственных площадок. От масштабных заводских конвейеров до специализированных мастерских — эта технология находит применение везде, где классические способы сварки оказываются слишком медленными, грубыми или приводят к высокому проценту брака из-за термической деформации.
Ключевые отрасли применения
Спектр задач, решаемых лазерным оборудованием, постоянно расширяется, охватывая как работу с тяжелыми металлоконструкциями, так и сверхточную микрообработку:
- Автомобилестроение и автокомпоненты: изготовление силовых элементов кузова, топливных баков, систем выхлопа и элементов трансмиссии. Использование лазера позволяет снизить массу деталей и повысить жесткость кузова.
- Приборостроение, электроника и датчики: сборка тонкостенных корпусов приборов, соединение контактов, аккумулирующих элементов (Li-ion аккумуляторов) и герметичных датчиков, где любой перегрев внутренних узлов недопустим.
- Медицинская и фармацевтическая промышленность: производство хирургического инструментария, имплантов, медицинских корпусов и стерильных контейнеров из нержавеющей стали и титана, требовательных к абсолютной гладкости и чистоте швов.
- Аэрокосмическая отрасль и судостроение: соединение элементов из жаропрочных сплавов, легких титановых и алюминиевых конструкций, где критически важна абсолютная прочность и герметичность соединения.
- Производство бытовой техники и торгового оборудования: изготовление корпусов холодильников, стиральных машин, кухонной мебели из нержавеющей стали и рекламных металлических конструкций, требующих идеального внешнего вида без шлифовки.
- Точное машиностроение и ремонт инструмента: восстановление поврежденных пресс-форм, штампов, режущего инструмента и наплавка изношенных поверхностей высокой твердости.
Внедрение лазерных сварочных установок в промышленный цикл позволяет предприятиям не только существенно сократить время выполнения операций, но и полностью отказаться от затратных этапов механической зачистки и правки изделий после сварки.
Как выбрать лазерный сварочный аппарат для разных задач
Выбор лазерного сварочного аппарата — это стратегическое решение, от которого напрямую зависят производительность, качество выпускаемой продукции и срок окупаемости оборудования. На рынке представлен широкий спектр моделей — от компактных ручных установок до сложных роботизированных комплексов. Чтобы не переплатить за избыточную мощность и при этом приобрести аппарат, способный справляться с поставленными технологическими задачами, необходимо учесть несколько ключевых критериев.
Критерии выбора оборудования
При подборе лазерной сварочной установки следует ориентироваться на физические свойства материалов, с которыми предстоит работать, и условия эксплуатации:
- Мощность лазерного источника: главный параметр, определяющий максимальную глубину провара и скорость работы. Для тонколистового металла (до 1.5–2 мм) достаточно мощности 1000–1500 Вт. Если предстоит сваривать детали толщиной 3–5 мм и более, потребуется источник на 2000–3000 Вт.
- Вид свариваемых металлов: для работы с нержавеющей и углеродистой сталью подходят стандартные волоконные лазеры. Однако для цветных металлов с высокой отражательной способностью (алюминий, медь, латунь) нужен запас по мощности и специализированная оптика.
- Тип исполнения (ручной или автоматизированный): ручные лазерные аппараты идеально подходят для штучного и мелкосерийного производства, крупногабаритных изделий и частой смены задач. Автоматические ЧПУ-станки и роботы незаменимы на конвейерах и при серийном выпуске мелких деталей с жесткими допусками.
- Наличие функции податчика проволоки (Wire Feeder): автоматическая подача присадочной проволоки критически важна, если заготовки имеют неравномерные зазоры или фаски. Она позволяет формировать прочный катет шва и заполнять зазоры до 1.5–2 мм.
- Надежность системы охлаждения (чиллер): для непрерывной работы на производственной линии необходим водяной чиллер с запасом по хладагенту, а для небольших и выездных работ могут подойти компактные аппараты с воздушным охлаждением.
Грамотная оценка производственных потребностей позволит подобрать оптимальную конфигурацию аппарата, обеспечив баланс между стоимостью оборудования и гарантированно высоким качеством сварных соединений.