Введение
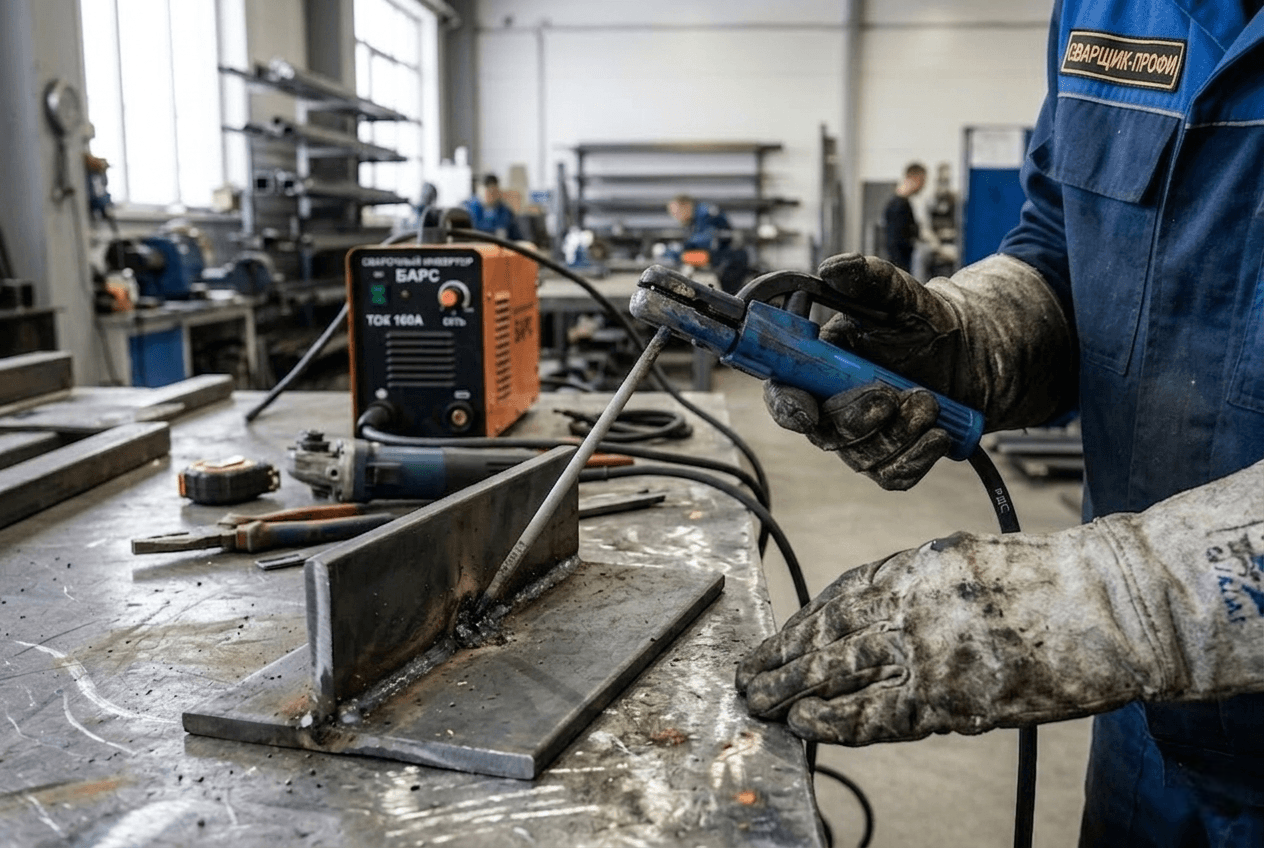
Каждый новичок в металлообработке рано или поздно замечает, как во время сварки электрод внезапно теряет стабильность. Эта проблема мгновенно прерывает работу и раздражает даже опытного сварщика. Главный вопрос звучит одинаково: почему прилипает металл к кончику расходника? На практике причина кроется в нарушении базовых законов цепи. Если рабочий параметр выставлен неверно, контакт обрывается.
В статье разобраны проверенные рекомендации, которые помогут избегать типичные ошибки. Правильная настройка сварочного аппарата не всегда спасает, так как причина залипания часто кроется в незнании физики. Мы разберём, как устройство реагирует на скачки напряжения и почему необходимо строго контролировать силу.
Важный совет — начинать практику с простых действий, чтобы каждый электрод ложился ровно. Понимание того, как работает постоянный ток, превратит сложный процесс в привычное дело. Когда мастер знает, как вести электрод по поверхности, залипание уходит. Именно так строится правильная технология.
Физика залипания электрода при коротком замыкании сварочной дуги

Природа короткого замыкания
В основе процесса лежит простое физическое правило. Когда металлический стержень касается заготовки без зазора, цепь замыкается. Сопротивление падает почти до нуля, а энергия мгновенно перераспределяется. В этот момент дуга гаснет, потому что для её горения нужен стабильный воздушный промежуток. Если не отвести электрод назад, начинается оплавление покрытия и быстрое соединение с основным металлом. Любая качественная сварка требует точного контроля этого этапа.
Термический баланс и роль силы тока
Сварочный ток должен создавать достаточно тепла для плавления, но не перегревать контакт. Когда параметр занижен, кончик не успевает расплавиться. Именно сила тока становится главным регулятором температуры. На практике часто наблюдается ситуация, когда электрод начинает прилипать из-за недостаточного нагрева. Таблица ниже показывает, как меняется физика взаимодействия:
| Режим | Что происходит с цепью | Физический результат |
|---|---|---|
| Низкий | Не хватает энергии для плавления | Мгновенное схватывание |
| Высокий | Избыточный нагрев стержня | Разбрызгивание и прожиг |
| Оптимальный | Баланс тепла и отведения | Стабильное горение без замыканий |
Почему происходит мгновенное сцепление
- Постоянный ток создает сильное электромагнитное поле, которое притягивает расплавленную каплю.
- Обмазка не успевает образовать защитный газовый слой, если контакт длится дольше доли секунды.
- Покрытие нагревается неравномерно, что нарушает подачу защитных паров.
Понимание этих законов помогает избегать лишних проблем. Когда процесс сварки идёт стабильно, настройка оборудования становится предсказуемой. Главное — контролировать длину дуги и не допускать прямого касания без отвода.
Влияние неправильно выставленной силы тока на прилипание электрода

Как параметры оборудования влияют на стабильность дуги
Любой неправильный выбор режима на панели быстро нарушает баланс. Когда сварка требует точного нагрева, отсутствие калибровки сразу бросает тень на результат. Сварочный аппарат не читает мысли мастера, поэтому каждый параметр задаётся вручную. Если значение слишком мало, стержень просто не прогревается.
Также читайте: Какой мощности нужен сварочный аппарат для дома
В этот момент электрод начинает прилипать к заготовке, прерывая процесс. Каждый новичок сталкивается с тем, что низкая выдача энергии не позволяет расплавить кончик. Именно поэтому сила тока должна соответствовать реальной задаче.
Соотношение диаметра расходника и мощности
Главная ошибка — игнорировать рекомендации производителя. Каждый тип электрода рассчитан на определённую нагрузку. Если мастер берёт слишком толстый расходник для малой мощности, дуга нестабильна. Таблица ниже поможет подбирать верные значения:
| Диаметр электрода | Рекомендуемый диапазон | Риск при отклонении от режима |
|---|---|---|
| 2 мм | 40–80 А | Прокалывание тонкого листа |
| 3 мм | 80–120 А | Недогрев и налипание |
| 4 мм | 120–180 А | Перегрев и разбрызгивание |
Когда сварка электродом проходит без скачков, настройка оборудования работает как часы. Важно помнить, что толщина детали напрямую диктует выбор режима. Если использовать завышенные цифры на тонкой заготовке, металл прогорит. При заниженных показателях сварочный ток не пробивает шлак, что приводит к залипанию. Проверять реальные значения мультиметром — привычка хорошего специалиста.
Практические шаги для корректировки
- Сначала выставьте минимальное значение и постепенно добавляйте подачу.
- Следите за звуком: ровное потрескивание означает нормальную работу.
- Если кончик внезапно начинает прилипать к поверхности, сразу снижайте ампераж.
- Учитывайте положение шва: вертикальная и потолочная сварка требуют уменьшения мощности на 10–15%.
Такой подход исключает случайные сбои. Когда аппарат настроен верно, качество шва растёт. Каждый сварщик знает: точная калибровка экономит время и расходники. Результат зависит от внимания к деталям.
Как влажность и нарушение условий хранения электродов вызывают залипание
Как вода разрушает защитный слой обмазки
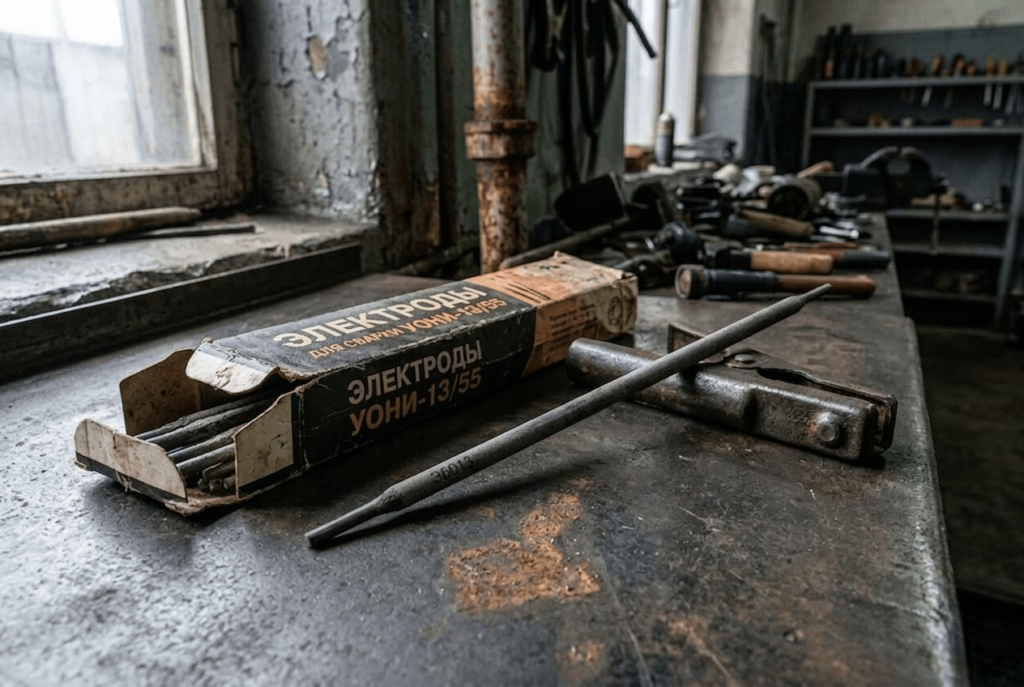
Каждый электрод покрыт специальным составом, который при нагреве формирует газовый шлак. Если заводская упаковка повреждена или расходник долго лежал в сыром помещении, влага быстро проникает в пористую структуру. Сырой материал кардинально меняет свои электрические свойства. Когда такой стержень касается заготовки, дуга не может удержаться. Влажное покрытие резко снижает изоляцию, из-за чего энергия уходит не в плавление, а в короткое замыкание.
Именно поэтому опытные мастера знают: проблемная сварка часто начинается с неправильного хранения. Если не просушить каждый электрод перед работой, кончик будет постоянно залипать, а рабочий процесс превратится в мучение. Ток в такой ситуации расходуется впустую, не создавая нужной температуры.
Сравнение условий хранения и их последствий
| Условие хранения | Состояние покрытия | Влияние на процесс |
|---|---|---|
| Герметичная заводская упаковка | Сухое, плотное | Стабильная дуга без сбоев |
| Открытая коробка в гараже | Отсыревшее, рыхлое | Частые обрывы и налипание |
| Хранение рядом с отоплением | Пересушенное, трескающееся | Неравномерное плавление и брызги |
Практические шаги по устранению проблемы
- Проверьте целостность каждой пачки перед началом смены.
- При подозрении на сырость прогрейте стержни в бытовой духовке при 200–250 градусах в течение часа.
- Используйте герметичный тубус для переноски, чтобы защитить материал от дождя и тумана.
- Не берите холодные расходники из подвала в тёплый цех без акклиматизации, иначе выпадет конденсат.
Когда влага уходит, электрическое сопротивление возвращается в норму. Это означает, что сварка снова проходит плавно, а каждый электрод сгорает равномерно. Соблюдение простых правил хранения экономит нервы и расходники. Даже самый мощный инвертор не спасёт, если дуга гаснет из-за мокрой обмазки. Следите за сухостью, и результат будет стабильным.
Ошибки техники розжига и неправильный угол наклона электрода

Методы возбуждения дуги: постукивание и чирканье
Каждый начинающий сварщик должен освоить базовую технику розжига. Существует два проверенных способа: постукивание концом стержня по поверхности и чирканье, напоминающее поджиг спички. Первый метод даёт мгновенный контакт, но часто приводит к тому, что электрод залипает, если мастер слишком сильно ударит или не отведёт руку вовремя.
Чирканье считается более безопасным, так как позволяет плавно возбудить дугу на краю заготовки. Однако если рука дрожит или угол наклона отклонён, стабильность сразу теряется. Важно понимать, что выбор метода зависит от типа электрода и условий на площадке. Правильная отработка движений на черновых деталях помогает избегать случайных сбоев в дальнейшем.
Геометрия наклона и распределение тепла
Угол, под которым расходник держится над швом, напрямую определяет глубину провара и стабильность горения. Оптимальное значение варьируется от 45 до 70 градусов. Когда мастер держит стержень слишком вертикально, концентрация энергии возрастает, но контроль над ванной усложняется.
Если же наклон чрезмерно пологий, тепло рассеивается, а шлак начинает опережать расплавленный металл. В такой ситуации дуга гаснет, а кончик расходника мгновенно остывает и сцепляется с заготовкой. Постоянный ток в этот момент перестаёт поддерживать температуру плавления, что ускоряет сбой. Таблица ниже наглядно показывает зависимость:
| Угол наклона | Характер движения | Вероятность сбоя |
|---|---|---|
| 30–40° | Продвижение вперёд | Высокая (перегрев шлака) |
| 45–70° | Равномерное ведение | Минимальная |
| 80–90° | Жёсткое углубление | Средняя (залипание при остановке) |
Контроль геометрии руки требует практики. Не стоит держать кисть в напряжении, иначе усталость быстро скажется на точности. Плавные движения и постоянное визуальное отслеживание кончика стержня формируют мышечную память. Когда рука привыкает к правильной амплитуде, качество соединения заметно растёт.
Распространённые промахи новичков
- Слишком быстрое отведение руки после касания, из-за чего дуга не успевает разгореться.
- Долгое удержание электрода в одной точке, что перегревает покрытие и вызывает короткое замыкание.
- Игнорирование направления движения: при ведении «от себя» шлак закрывает ванну раньше времени.
- Отсутствие корректировки положения при сварке в труднодоступных местах, где угол меняется динамически.
Устранение этих недочётов требует вдумчивой отработки. Рекомендуется тренироваться на обрезках листового проката, постепенно усложняя задачу. Когда каждое движение становится осознанным, нестабильность уходит. Результат напрямую зависит от дисциплины и внимания к мелочам. Только так электрод перестаёт прилипать к металлу и оставляет ровный след.
Влияние ржавчины окалины и загрязнений на поверхности металла
Как оксидные пленки нарушают электрический контакт
Ржавчина, окалина и масляные пятна создают дополнительный изоляционный слой между заготовкой и стержнем. Когда начинается дуга, сопротивление в точке касания резко возрастает. Это мешает стабильному горению и часто приводит к залипанию, так как энергия не может пробить оксидную корку. Если не убрать лишнее, даже правильный ток будет работать впустую.
Главная причина залипания кроется в том, что защитное покрытие расходника быстро перегревается, а дуга обрывается. В таких условиях любой электрод начинает прилипать мгновенно, прерывая рабочий цикл. Опытные мастера знают: перед тем как начинается сварка, заготовку необходимо зачистить до чистого блеска.
Типы загрязнений и их воздействие на процесс
| Вид загрязнения | Физическое свойство | Последствия для дуги |
|---|---|---|
| Окалина после резки | Высокая теплоемкость | Неравномерный прогрев и сбои |
| Масляная пленка | Низкая проводимость | Газообразование и разрыв цепи |
| Влажная ржавчина | Пористая структура | Мгновенное схватывание с поверхностью |
Правила очистки перед началом работ
- Используйте шлифмашину с металлической щеткой для удаления крупных отложений.
- Протирайте зону контакта обезжиривателем, чтобы исключить остаточные следы смазки.
- Не игнорируйте внутренние полости труб: скрытая коррозия вызывает дефекты, которые не всегда заметны.
- Выбирайте абразивный диск, соответствующий типу электрода, чтобы не повредить кромку заготовки.
Чистая основа гарантирует предсказуемое поведение дуги. Когда мастер убирает все посторонние элементы, залипание электрода уходит в прошлое. Даже самая точная настройка аппарата не компенсирует грязную поверхность. Простая подготовка экономит время и расходные материалы, превращая сложный ремонт в аккуратную работу.
Как работают функции антизалипание и горячий старт на инверторе
Принцип работы системы Anti-Stick
Современный сварочный инвертор оснащается электронными помощниками, которые берут на себя часть рутинных задач. Функция «антизалипание» срабатывает в момент короткого замыкания: когда кончик стержня прилипает к поверхности, устройство мгновенно снижает выдачу энергии. Это предотвращает перегрев и позволяет легко оторвать расходник без повреждения покрытия.
Если не использовать эту опцию, каждый случай залипания приводит к перегрузке и отключению защиты. Важно понимать, что система не отменяет необходимость правильной техники, но существенно помогает новичку избегать грубых ошибок. Когда дуга гаснет, аппарат автоматически переходит в режим ожидания, экономя ресурс компонентов.
Горячий старт: импульс для уверенного розжига
Функция Hot Start подаёт кратковременный скачок напряжения в момент касания. Это увеличивает температуру кончика и помогает быстро возбудить стабильную дугу. Особенно полезен режим при работе с электродами большого диаметра или на холодном металле. Без горячего старта сварка часто начинается с трудностей: стержень остывает, а шлак не успевает расплавиться. Таблица ниже показывает эффективность функций в разных условиях:
| Режим | Когда включать | Ожидаемый эффект |
|---|---|---|
| Anti-Stick только | Обучение, тонкий лист | Безопасный отрыв при сбое |
| Hot Start только | Холодная заготовка, ржавчина | Быстрый поджиг без задержек |
| Обе функции | Универсальная работа | Максимальная стабильность процесса |
Практические рекомендации по настройке
- Активируйте обе опции при работе с некачественными или отсыревшими расходниками.
- Для потолочных швов увеличьте чувствительность антизалипания, чтобы избежать падения расплава.
- При сварке тонкого металла снижайте длительность импульса горячего старта, чтобы не прожечь деталь.
- Регулярно проверяйте работоспособность функций на черновых образцах перед ответственным соединением.
Электронная поддержка не заменяет навык, но делает работу комфортнее. Когда сварочный аппарат настроен верно, мастер сосредотачивается на геометрии шва, а не на борьбе с залипанием. Главное — помнить, что даже самая продвинутая технология требует понимания физики процесса. Только комплексный подход даёт стабильный результат.
Часто задаваемые вопросы
Почему электрод прилипает даже при правильных настройках
Иногда причина залипания кроется не в параметрах, а во внешних факторах. Если сеть даёт низкое напряжение, даже качественный сварочный инвертор не выдаст нужную мощность. Также влияет влажность: сырой материал меняет сопротивление, и дуга гаснет. Рекомендовать можно одно — проверять условия перед стартом. Когда каждый параметр в норме, залипание электрода встречается реже.
Какой диаметр электрода выбрать для тонкого металла
Для заготовки толщиной до 2 мм оптимален расходник 2–2,5 мм. Более толстый стержень требует большей энергии, что приводит к залипанию на тонком листе. Важно подбирать тип электрода под задачу: для чёрного металла подходят МР-3, для нержавейки — специальные марки. Если использовать неправильный выбор, качество шва пострадает.
Как помочь дуге разгореться без сбоев
- Очистите поверхность от ржавчины и масла — чистый контакт улучшает проводимость.
- Держите кончик стержня под углом 45–70 градусов для равномерного прогрева.
- Включите горячий старт, если аппарат поддерживает эту функцию.
- Делайте короткое касание и сразу отводите руку назад для возбуждения дуги.
Эти простые шаги помогают избегать частых ошибок. Когда сварка электрода проходит плавно, результат радует даже новичка.
Что делать, если электрод прилипает к металлу и не отрывается
Не дёргайте держатель резко — это повреждает покрытие. Лучше выключить аппарат, дождаться остывания и аккуратно провернуть стержень. Если залипание происходит постоянно, необходимо пересмотреть настройки: возможно, сила тока занижена или обмазка отсырела. Главный совет — тренироваться на черновых деталях, чтобы отработать технику.
Влияет ли производитель расходников на стабильность процесса
Да, компания-изготовитель задаёт стандарты качества. Продукция, соответствующая ГОСТ, имеет однородное покрытие и стабильные характеристики. Некачественный материал из сомнительной упаковки часто приводит к сбоям. Если вы работаете в ответственный ремонт, выбирайте проверенные бренды. Это экономит время и нервы.
Как хранить электроды, чтобы они не отсыревали
| Условие | Рекомендация | Эффект |
|---|---|---|
| Сухое помещение | Температура +15…+25°C, влажность до 50% | Покрытие сохраняет свойства |
| Герметичный контейнер | Добавить силикагель в упаковку | Защита от конденсата |
| Прогрев перед работой | 200°C, 1 час в духовке | Удаление остаточной влаги |
Когда расходник хранится правильно, сварка проходит без сюрпризов. Даже самый хороший аппарат не компенсирует плохой материал. Следите за условиями, и каждый шов будет ровным.
Можно ли варить при слабом напряжении в сети
Если напряжение падает ниже 180 В, постоянный ток нестабилен. В такой ситуации даже мощный сварочный аппарат теряет эффективность. Решение — использовать стабилизатор или работать в часы минимальной нагрузки на сеть. Альтернатива — выбрать электрод с рутиловым покрытием, который легче зажигается при плохих условиях.
Какие ошибки чаще всего допускает новичок
- Игнорирует очистку поверхности, из-за чего контакт нестабилен.
- Выставляет слишком высокий ток, что приводит к прожигу и брызгам.
- Держит стержень перпендикулярно, затрудняя контроль ванны.
- Не просушивает расходники после длительного хранения.
Избегать этих промахов помогает практика и внимание к информации из надёжных источников. Когда сварщик понимает физику процесса, результат становится предсказуемым. Главное — начинать с простых задач и постепенно усложнять.
Заключение
Системный подход к решению проблемы
Залипание стержня редко возникает по одной причине. Чаще всего это комбинация нарушений: неверная сила, влажная упаковка, грязная заготовка или неопытность мастера. Понимание физики короткого замыкания позволяет осознанно менять параметры, а не действовать наугад. Когда каждый фактор берётся под контроль, процесс становится предсказуемым и безопасным. Любой электрод будет вести себя стабильно, если соблюдать базовые правила.
Чек-лист перед началом работы
- Проверить целостность пачки и при необходимости просушить расходники.
- Очистить металлическую поверхность от ржавчины, масла и окалины.
- Выставить рекомендуемый диапазон ампер под конкретный диаметр стержня.
- Активировать электронные помощники для компенсации нестабильной сети.
- Отработать угол наклона и скорость ведения на черновых образцах.
Теория без практики остаётся сухой информацией. Регулярные тренировки на разных положениях и толщинах металла быстро формируют мышечную память. С каждым новым соединением рука учится чувствовать момент отрыва, а глаз — замечать малейшие изменения в ванне. Главное — не бояться ошибок, анализировать их и корректировать действия. Именно так рождается уверенность и высокое качество шва.