Введение
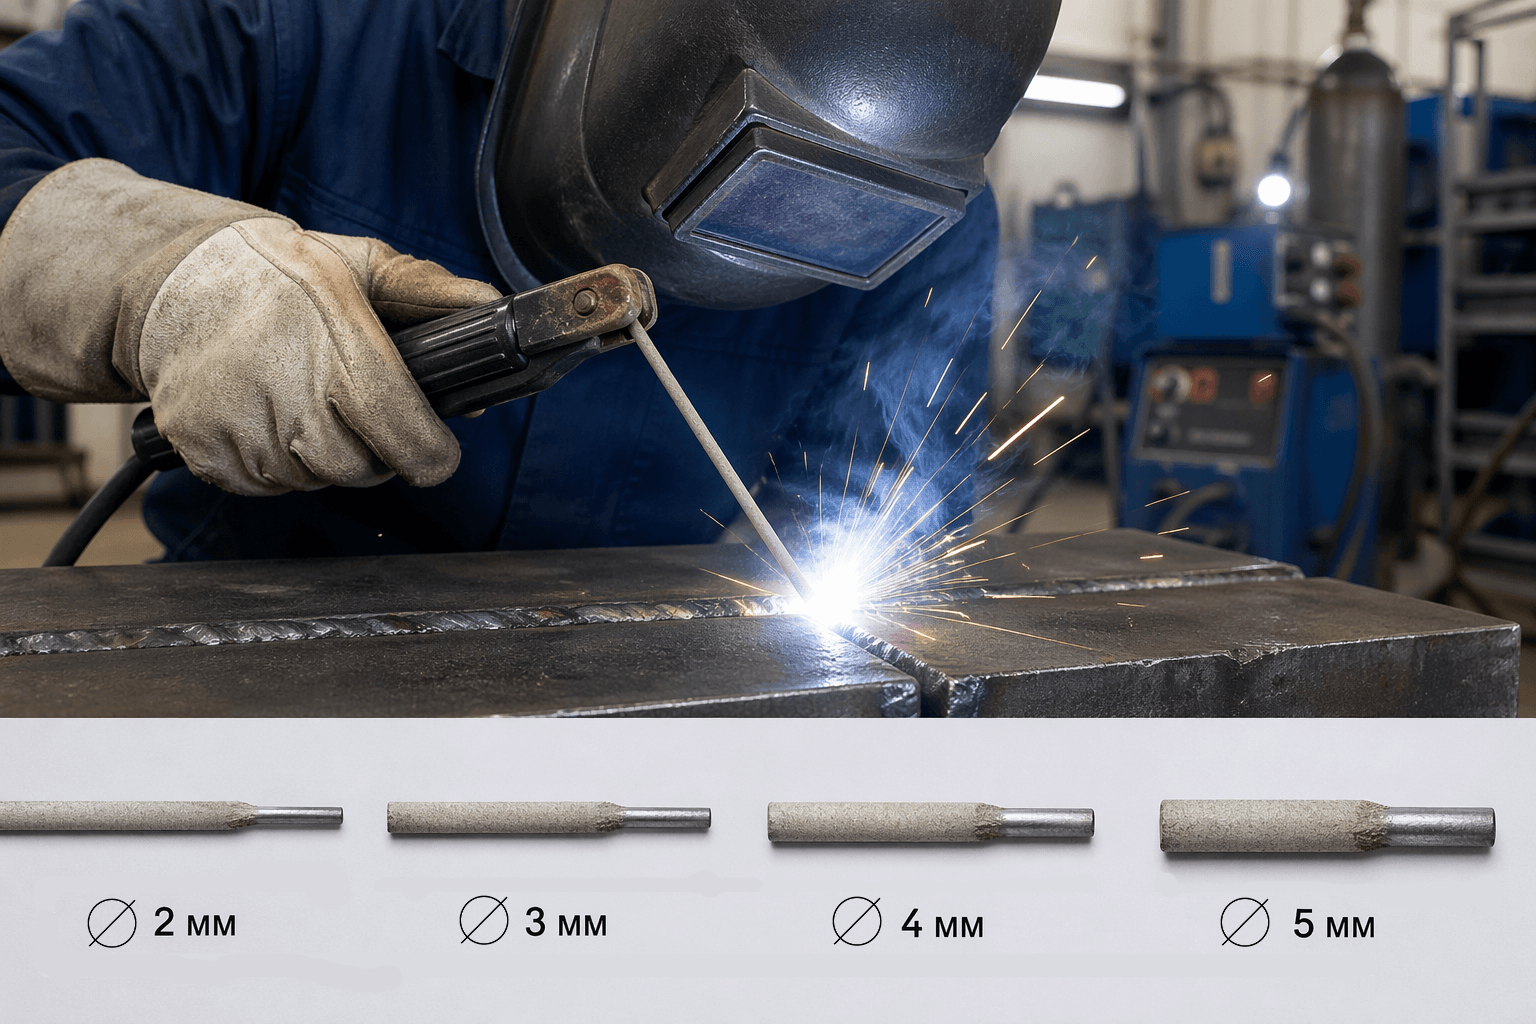
Правильная сварка начинается с грамотного подбора расходных материалов. Главная задача — найти баланс, чтобы шов был прочным, но без дефектов. Эта статья дает четкую информацию о том, как выбирать электрод для разных задач. Ошибка в выборе приводит к браку. Важно учитывать, что диаметр влияет на глубину проплавления. Мы разберем, какой электрод рекомендуется для конкретных условий. Каждый сварщик знает: качество зависит от настроек. Использование неверного стержня портит соединение. Нужно понимать зависимость между током и размером прутка. Это важный аспект работы.
Зависимость диаметра электрода от толщины свариваемого металла
Основное правило дуговой сварки гласит: размер присадочного материала должен соответствовать габаритам заготовки. Если взять слишком толстый стержень для тонкого листа, вы гарантированно получите прожог. И наоборот, использование тонкого прутка на массивной детали приведет к непровару корня шва. Поэтому толщина металла является первичным критерием при подборе инструмента.
Базовые соотношения размеров
Для упрощения задачи мастера часто опираются на стандартные рекомендации. Ниже приведена таблица, которая помогает быстро сориентироваться:
| Толщина металла (мм) | Рекомендуемый диаметр электрода (мм) |
|---|---|
| 1–2 | 1.6 – 2.0 |
| 3–5 | 2.5 – 3.0 |
| 6–12 | 3.0 – 4.0 |
| 13 и более | 4.0 – 5.0 |
Эти данные носят рекомендательный характер. На практике сварщик может корректировать выбор в зависимости от типа соединения и доступного оборудования. Например, для угловых швов на стыке двух листов по 5 мм иногда целесообразнее использовать электрод диаметром 3 мм, чтобы лучше контролировать ванну.
Нюансы работы с разными материалами
При работе с углеродистой или низколегированной сталью правила остаются классическими. Однако если вам необходимо сваривать нержавеющие сплавы или алюминий, подход меняется. Теплопроводность этих материалов выше, что требует более тщательного контроля теплового ввода. В таких случаях часто применяют специальный присадочный материал меньшего сечения, даже если деталь массивная, чтобы избежать перегрева зоны термического влияния.
Также читайте: Как выбрать провод для сварочника
Также стоит помнить, что низколегированная сталь чувствительна к скорости охлаждения. Слишком маленький диаметр электрода вынуждает делать больше проходов или замедлять сварку, что суммарно может увеличить тепловложение на единицу длины и изменить структуру металла в околошовной зоне. Поэтому важно соблюдать баланс между производительностью и качеством провара.
Соотношение диаметра электрода и силы сварочного тока
После того как вы определились с размером стержня, необходимо настроить аппарат. Сила тока напрямую зависит от площади поперечного сечения расходника. Если подать слишком мало ампер, дуга будет нестабильной, а электрод начнет липнуть к металлу. Избыточный ток приведет к разбрызгиванию, перегреву стержня и ухудшению формирования шва.
Эмпирические формулы расчета
Для быстрой настройки сварочного инвертора можно использовать простые формулы. Они дают приблизительное значение, которое затем корректируется на практике.
- Для электродов диаметром до 3 мм: сила тока рассчитывается как 30–40 А на каждый миллиметр диаметра.
- Для стержней 4–5 мм: используется коэффициент 40–50 А на миллиметр.
- При работе вертикальных швов ток снижают на 10–15% относительно горизонтального положения.
Таблица рекомендуемых значений
Чтобы не производить расчеты вручную, удобно пользоваться справочными данными. Ниже представлена таблица, связывающая диаметр электрода и силу тока для наиболее ходовых размеров:
| Диаметр электрода (мм) | Сила тока (А) — нижний предел | Сила тока (А) — верхний предел |
|---|---|---|
| 2.0 | 40 | 65 |
| 2.5 | 60 | 90 |
| 3.0 | 80 | 130 |
| 4.0 | 120 | 180 |
| 5.0 | 160 | 250 |
Важно понимать, что эти параметры справедливы для стандартных условий. Если используется покрытие, требующее особого теплового режима (например, основное), границы могут смещаться. Также влияет длина дуги: чем она короче, тем стабильнее процесс, но тем выше риск залипания при низких токах.
Влияние полярности и типа тока
При использовании постоянного тока выбор полярности также играет роль. Обратная полярность (плюс на электроде) обеспечивает более глубокий провар и подходит для толстых деталей. Прямая полярность (минус на электроде) позволяет наплавлять металл быстрее, но с меньшим проникновением в глубину, что актуально для тонких листов. Правильная настройка этих параметров помогает избежать дефектов и обеспечивает качественное соединение.
Выбор электрода для сварки тонкого листового металла без прожогов
Сварка тонколистовой стали — одна из самых сложных задач для новичка. Основной риск здесь — прожог, который превращает деталь в решето. Чтобы избежать этого, необходимо минимизировать тепловложение. Ключевым фактором становится правильный выбор диаметра электрода и типа его покрытия.
Оптимальные размеры стержня
Для металла толщиной менее 3 мм следует использовать электроды диаметром не более 2–2,5 мм. Тонкий стержень плавится быстрее, требуя меньшего тока, что снижает риск перегрева заготовки. Если под рукой есть только «тройка», сваривать тонкий лист можно, но придется работать на минимальных токах и очень быстро вести шов, что требует высокого мастерства.
Роль типа покрытия
Не каждый тип покрытия подходит для деликатной работы. Рутиловый электрод (например, марка ОЗС-12 или АНО-4) является лучшим выбором. Он обеспечивает стабильное горение дуги даже при низких токах и коротком замыкании. Шлак легко отделяется, а шов получается аккуратным с минимальным разбрызгиванием.
Электроды с основным покрытием (УОНИИ) для тонкого металла применять не рекомендуется. Они требуют более высокого тока для устойчивого горения и чувствительны к длине дуги, что повышает риск прожога.
Технические приемы защиты от прожогов
- Используйте обратную полярность, если ваш инвертор это позволяет. Это концентрирует тепло на электроде, а не на детали.
- Применяйте технику «в отрыв» или точечную сварку, чтобы металл успевал остывать между импульсами.
- Подкладывайте медную пластину под место соединения. Медь быстро отводит тепло, предотвращая вытекание расплава.
- Следите за углом наклона: держите электрод под углом 45–60 градусов, направляя дугу вперед по ходу шва.
Соблюдение этих правил позволяет качественно соединять тонкие конструкции без деформаций и сквозных отверстий.
Оптимальный диаметр электрода для толстостенных конструкций и глубокого провара
При работе с массивными заготовками главная цель — обеспечить полное проплавление корня шва и надежное сплавление кромок. Здесь на первый план выходит способность электрода передавать большое количество тепла в зону сварки. Использование тонких стержней в таких условиях неэффективно: потребуется слишком много проходов, что увеличивает время работы и риск возникновения дефектов из-за неравномерного нагрева.
Выбор диаметра для первого и последующих проходов
Стратегия сварки толстого металла обычно делится на два этапа. Для корневого шва, который должен проникнуть на всю глубину разделки, часто используют электрод диаметром 3–4 мм. Это позволяет контролировать ванну и избежать непровара в самом ответственном месте.
Для заполняющих и облицовочных слоев применяют более крупные стержни — 4–5 мм и даже 6 мм, если позволяет оборудование. Большой диаметр электрода обеспечивает высокую производительность наплавки и глубокое перемешивание металла.
Особенности основного покрытия
Для ответственных конструкций, где требуется высокая прочность и ударная вязкость, предпочтительно использовать электроды с основным покрытием (например, УОНИИ). Они дают шов с низкими показателями содержания водорода, что предотвращает появление трещин в толстом металле. Однако такие электроды требуют прокалки перед использованием и работы на постоянном токе обратной полярности.
Важно учитывать, что основное покрытие чувствительно к влаге и длине дуги. Сварщик должен держать короткую дугу, чтобы защитить сварной шов от атмосферного воздуха.
Подготовка кромок и техника сварки
Глубокий провар невозможен без правильной подготовки. Кромки толстых деталей необходимо разделывать под углом (V-образная или X-образная разделка). Это дает доступ электроду к корню шва.
- При толщине стали более 10 мм обязательна многослойная сварка.
- Каждый последующий слой нужно очищать от шлака.
- Межслойная температура должна контролироваться, чтобы избежать перегрева или излишнего остывания.
Правильный выбор диаметра и соблюдение технологии позволяют получить соединение, которое выдержит высокие нагрузки.
Влияние пространственного положения шва на выбор диаметра электрода
Гравитация оказывает прямое воздействие на расплавленный металл в сварочной ванне. В нижнем положении жидкий металл удерживается кромками детали, но при вертикальной или потолочной сварке он стремится вытечь. Чтобы контролировать этот процесс, необходимо корректировать диаметр электрода и силу тока.
Правила для разных положений
Чем сложнее пространственное положение, тем меньше должен быть диаметр используемого стержня. Это позволяет снизить объем сварочной ванны и уменьшить её вес, что облегчает управление дугой.
- Нижнее положение: можно использовать электроды максимального диаметра, соответствующего толщине металла (до 5–6 мм). Высокая производительность и глубокий провар.
- Горизонтальное на вертикальной плоскости: рекомендуется ограничить диаметр значением 4 мм. Ток следует держать на нижней границе рекомендованного диапазона.
- Вертикальное положение: оптимальный диаметр — 3–4 мм. Сварку ведут сверху вниз или снизу вверх короткой дугой, чтобы шлак не опережал ванну.
- Потолочное положение: самое сложное. Используют электроды не толще 3–4 мм. Ток снижают на 10–20% по сравнению с нижним положением, чтобы избежать капельного переноса и ожогов.
Специфика электродов для сложных позиций
Не все марки одинаково хорошо работают в любом положении. Электроды с рутиловым покрытием (например, ОЗС-4) отлично подходят для вертикальных и потолочных швов благодаря вязкому шлаку, который удерживает металл от стекания. Целлюлозный тип покрытия также хорош для вертикали «сверху вниз», так как обеспечивает тонкий слой шлака и глубокое проплавление.
Электроды с основным покрытием (УОНИИ) требуют особого мастерства в потолочном положении. Из-за текучести шлака и металла их чаще применяют в нижнем положении или на горизонтальных стыках труб, где можно использовать подкладные кольца или специальные приемы техники.
Корректировка силы тока
При переходе от нижнего положения к потолочному сила тока должна уменьшаться. Если для электрода 3 мм внизу ставят 100–120 А, то на потолке достаточно 80–90 А. Это важный параметр, который помогает сохранить форму шва и предотвратить образование наплывов. Следование этим рекомендациям обеспечивает качественный результат независимо от ориентации детали в пространстве.
Как диаметр электрода влияет на скорость сварки и производительность
Производительность труда сварщика напрямую зависит от количества наплавляемого металла за единицу времени. Здесь действует простое правило: чем больше диаметр электрода, тем выше сила тока, которую можно применить, и тем быстрее плавится стержень. Однако слепое увеличение размера не всегда ведет к улучшению результатов.
Зависимость скорости наплавки от размера
Увеличение диаметра позволяет использовать более высокий ток. Это приводит к росту глубины проплавления и ширины шва. Например, электрод диаметром 4 мм расплавляется значительно быстрее, чем «двойка», при условии правильного подбора ампеража. Это сокращает время на заполнение разделки кромок в толстых конструкциях.
Тем не менее, существует предел. Слишком большой диаметр требует массивного оборудования и может вызвать перегрев детали. Для тонких листов использование крупного стержня вынуждает сварщика работать медленно, чтобы избежать прожога, что парадоксальным образом снижает общую скорость процесса.
Коэффициент наплавки и эффективность
Важным параметром является коэффициент наплавки — масса металла, переходящая в шов за час горения дуги. У электродов большего диаметра этот показатель выше, так как меньше тепла теряется на нагрев окружающей среды относительно объема расплава. Рутиловый электрод обычно имеет более высокий коэффициент наплавки по сравнению с основным из-за особенностей покрытия.
- Электроды малого диаметра (1.6–2.5 мм) эффективны для тонких работ и корневых швов, но требуют частой замены стержней.
- Средний диаметр (3.0–4.0 мм) является золотой серединой для большинства монтажных работ.
- Крупные электроды (5.0 мм и более) применяются на промышленных объектах для скоростной сварки длинных швов в нижнем положении.
Баланс между скоростью и качеством
Гнаться только за скоростью нельзя. Быстрая сварка крупным электродом может привести к неравномерному формированию шва, если сварщик не успевает контролировать ванну. Кроме того, высокая скорость охлаждения толстого шва, выполненного большим диаметром, может спровоцировать появление трещин в углеродистой или низколегированной стали.
Поэтому оптимальный выбор диаметра — это компромисс между требуемой производительностью и необходимостью обеспечить прочное, качественное соединение. Правильно подобранный режим позволяет работать быстро, но без потери контроля над процессом.
Типы покрытий электродов и их совместимость с разными диаметрами
Покрытие электрода выполняет множество функций: защищает расплавленный металл от воздуха, стабилизирует дугу и легирует шов. Однако не все типы покрытий одинаково доступны в различных размерах. Технология нанесения обмазки на стержень накладывает ограничения на минимальный и максимальный диаметр.
Рутиловое покрытие: универсальность размеров
Электроды с рутиловым покрытием (маркировка «Р») являются самыми распространенными в быту и монтаже. Они выпускаются во всем диапазоне диаметров: от 1.6 мм до 6.0 мм. Благодаря вязкости шлака и легкому поджигу, они идеально подходят для тонких стержней, используемых при сварке листового металла. Рутиловый состав позволяет работать на переменном и постоянном токе, что делает такие электроды удобными для любого оборудования.
Основное покрытие: ограничения по малым диаметрам
Электрод основной с кальциево-фтористым покрытием (маркировка «Б», например, УОНИИ) чаще всего встречается в диаметрах 3.0, 4.0 и 5.0 мм. Найти качественный «основник» диаметром 1.6 или 2.0 мм сложно, так как технологически трудно нанести достаточный слой флюса на тонкий стержень для надежной защиты.
Поэтому для корневых проходов на ответственных конструкциях часто приходится использовать рутиловые электроды малого диаметра, а заполнение вести основными большего размера.
Целлюлозное и другие типы
Целлюлозный тип покрытия (маркировка «Ц») обеспечивает глубокое проплавление и часто используется для сварки трубопроводов. Такие электроды обычно имеют диаметр от 2.5 до 5.0 мм. Они требуют высокой квалификации сварщика из-за большого количества брызг и необходимости держать очень короткую дугу.
Также существуют электроды с кисло-окисным покрытием, но они менее популярны из-за высокого содержания кислорода в шве, снижающего его пластичность. При выборе важно смотреть не только на диаметр, но и на маркировку покрытия, чтобы обеспечить соответствие свойств шва требованиям ГОСТ или техническим условиям проекта.
Расчет силы тока для конкретного диаметра электрода по формуле
Хотя таблицы дают хорошее представление о режимах, иногда требуется более точный расчет. Это особенно актуально при работе с нестандартными материалами или когда необходимо оптимизировать процесс под конкретные условия. Использование формул позволяет сварщику быстро определить базовое значение тока, от которого можно отталкиваться при настройке аппарата.
Базовая формула расчета
Самая распространенная эмпирическая формула связывает силу тока (I) с диаметром электрода (d). Для наиболее ходовых размеров (3–6 мм) она выглядит так:
I = k × d
Где:
- I — сила сварочного тока в Амперах;
- d — диаметр электрода в миллиметрах;
- k — коэффициент, зависящий от положения шва и типа соединения.
Для нижнего положения коэффициент k обычно принимается равным 40–50. Например, для электрода диаметром 4 мм: I = 45 × 4 = 180 А. Это значение является средним и может корректироваться в зависимости от толщины металла и марки электрода.
Уточняющие коэффициенты
Формула требует уточнений для разных ситуаций. Если сварка ведется в вертикальном или потолочном положении, ток необходимо снизить. В этом случае коэффициент k уменьшается до 30–35. Также важно учитывать тип покрытия: электроды с основным покрытием часто требуют тока на 10–15% выше, чем рутиловые, для обеспечения стабильного горения дуги.
Для тонких электродов (менее 3 мм) линейная зависимость нарушается. Здесь лучше использовать фиксированные значения или коэффициент 30–40, так как перегрев стержня происходит быстрее. Например, для «двойки» оптимальный ток составляет 60–80 А, что ниже расчетного по общей формуле.
Практическая корректировка
Любой расчет дает лишь отправную точку. Реальная сила тока зависит от длины кабеля, напряжения сети и даже влажности покрытия. Поэтому после расчета необходимо выполнить пробный шов на аналогичном материале.
Если дуга горит ровно, без хлопков и излишнего разбрызгивания, а шов формируется равномерно, значит, параметр выбран верно. Если электрод липнет — ток нужно добавить, если металл вытекает или сильно брызжет — убавить. Такой подход обеспечивает качественный результат и экономит время на подбор режимов.
Сравнение расхода электродов разного диаметра при одинаковой длине шва
При планировании закупок материалов часто возникает вопрос: сколько электродов уйдет на конкретный объем работ? Интуитивно кажется, что толстый стержень расходится быстрее, так как он массивнее. Однако на практике количество затраченных штук зависит от коэффициента наплавки и длины самого электрода.
Масса наплавляемого металла
Главный показатель — это масса металла, которую можно наплавить одним электродом. Она рассчитывается по формуле: масса стержня умножается на коэффициент наплавки (обычно 0,8–0,9 для рутиловых и 0,7–0,85 для основных покрытий). Чем больше диаметр, тем больше металла содержится в одном стержне стандартной длины (350–450 мм).
Например, один электрод диаметром 4 мм содержит примерно в 4 раза больше металла, чем электрод диаметром 2 мм. Следовательно, для заполнения одного и того же шва вам потребуется значительно меньше штук крупных электродов.
Влияние огарков и потерь
Важно учитывать технологические потери. Каждый электрод оставляет огарок (неиспользуемый остаток стержня длиной 30–50 мм), который выбрасывается. При использовании тонких электродов процент потерь относительно полезной длины выше. Вы чаще меняете стержни, тратите время на зачистку шлака после каждого короткого прохода.
- Электроды малого диаметра (2–2,5 мм) требуют частой замены, что увеличивает время простоя.
- Крупные электроды (4–5 мм) позволяют варить длинными непрерывными швами, снижая долю огарков в общем расходе.
Экономический аспект
С точки зрения стоимости килограмма наплавленного металла, использование максимально возможного диаметра (в рамках допустимых положений и токов) обычно выгоднее. Меньше операций по замене, меньше шлака на единицу длины шва, выше скорость работы.
Однако для тонких деталей выбор ограничен толщиной металла, и приходится использовать более дорогие в пересчете на метр шва тонкие электроды. Правильный расчет расхода помогает избежать нехватки материала в ответственный момент и оптимизировать бюджет проекта.
Типичные дефекты при неправильном выборе диаметра электрода и способы их устранения
Ошибки в подборе размера стержня неизбежно приводят к браку. Дефекты могут снизить прочность соединения и потребовать дорогостоящего ремонта. Понимание причин возникновения проблем помогает быстро исправить ситуацию и улучшить качество работы.
Прожог металла
Эта проблема возникает, когда диаметр электрода слишком велик для толщины заготовки. Высокий ток, необходимый для плавления толстого стержня, перегревает тонкий лист, и металл вытекает из ванны.
- Причина: Использование электрода диаметром 4 мм для листа толщиной 2 мм.
- Устранение: Замените электрод на более тонкий (1.6–2.0 мм). Снизьте силу тока. Используйте медную подкладку для отвода тепла.
Непровар корня шва
Непровар появляется, когда энергии дуги недостаточно для расплавления кромок на всю глубину. Это часто случается при использовании слишком тонкого электрода на толстых деталях или при недостаточном токе.
- Причина: Электрод диаметром 2.5 мм не может обеспечить глубокий провар в разделке толщиной 10 мм.
- Устранение: Увеличьте диаметр электрода до 4–5 мм для заполняющих слоев. Проверьте силу тока и угол наклона стержня. Зачистите кромки от загрязнений.
Неравномерный шов и наплывы
Если диаметр электрода не соответствует пространственному положению, гравитация вызывает стекание металла. Наплывы ухудшают внешний вид и создают концентраторы напряжений.
- Причина: Сварка потолочного шва электродом диаметром 5 мм.
- Устранение: Перейдите на электрод диаметром не более 3 мм. Уменьшите ток. Используйте технику сварки короткими валиками.
Шлаковые включения
Неправильный выбор диаметра может нарушить режим охлаждения шлака. Если слой слишком толстый или тонкий относительно тока, шлак не успевает всплыть или застывает неравномерно, оставаясь внутри шва.
- Причина: Несоответствие скорости сварки и диаметра электрода.
- Устранение: Тщательно зачищайте каждый проход. Отрегулируйте ток согласно рекомендациям производителя. Используйте электроды с подходящим типом покрытия для выбранного положения.
Своевременная корректировка параметров позволяет избежать этих дефектов и обеспечить надежное соединение.